English
 Español
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Почему плоскостность лущёного шпона варьируется даже при использовании одной и той же древесины?
Почему плоскостность лущёного шпона варьируется даже при использовании одной и той же древесины?
На предприятиях по производству фанеры часто наблюдается озадачивающее явление: даже при использовании одной и той же породы древесины и одной и той же партии брёвен получаемый лущёный шпон значительно различается. Одни листы гладкие и ровные, другие же имеют волнистость, закручиваются по одному краю или страдают от растрескивания с обратной стороны и коробления. Когда плоскостность шпона не соответствует стандартам, это приводит к трудностям при сборке пакетов, неравномерному нанесению клея и образованию пузырей или расслоений после горячего прессования — в конечном итоге повышая как долю продукции пониженного сорта, так и объём отходов. Хотя многие производители инстинктивно винят саму древесину, реальность такова, что даже при неизменном сырье любой дисбаланс в предварительной обработке брёвен, параметрах лущения, состоянии оборудования, процессах сушки или управлении напряжениями может привести к колебаниям плоскостности.
I. Сама древесина: скрытые внутренние различия как коренная причина колебаний плоскостности
Древесина является анизотропным материалом; даже в пределах одной партии брёвен внутренние условия редко бывают однородными. Это и есть фундаментальная причина проблемы.
1. Неравномерное распределение влажности
В пределах одного бревна влажность естественно различается между ядровой и заболонной древесиной, а также между освещённой солнцем и затенённой сторонами. Кроме того, различия в продолжительности хранения и скорости потери влаги с торцов бревна создают градиенты влажности между внутренними и наружными слоями. Участки с более высокой влажностью мягче и сильнее подвержены деформации под давлением режущего ножа. Напротив, более сухие участки склонны к ворсистости поверхности, упругому возврату и короблению. В результате получается шпон, «тугой» с одной стороны и «свободный» с другой, что неизбежно приводит к недостаточной плоскостности.
2. Реакционная древесина, эксцентричность и различия в плотности годичных колец
Брёвна могут иметь эксцентриситет, кривизну или содержать «реакционную древесину» (тяговую или креневую), что создаёт внутренние напряжения. При лущении эти напряжения высвобождаются, и шпон закручивается в определённых направлениях в зависимости от места их концентрации. В одной партии брёвен одни могут быть прямыми с равномерными годичными кольцами, а другие — изогнутыми или с большим количеством реакционной древесины, что приводит к заметным различиям в качестве лущёного шпона. 3. Сучки, гниль и свилеватость
Вблизи сучков древесные волокна расположены беспорядочно, что вызывает резкие колебания сопротивления резанию. Это приводит к нестабильному давлению лущильного ножа и прижимного ролика, часто вызывая волнистость поверхности. На участках с сильной свилеватостью неравномерное упругое восстановление волокон после резания может вызывать локальную покоробленность.
Решения: стандартизировать предварительную обработку бревен для размягчения. Отдавать приоритет замачиванию в теплой воде или пропариванию для обеспечения равномерной влажности и однородного размягчения по всему бревну. Тщательно контролировать температуру и продолжительность пропаривания, чтобы предотвратить неравномерное размягчение — избегая как чрезмерного пропаривания одних участков, так и недостаточного размягчения других. Сортировать бревна по кривизне и эксцентриситету перед подачей на линию лущения; бревна со значительной кривизной или высоким эксцентриситетом следует обрабатывать отдельно, а не смешивать с высококачественными бревнами.
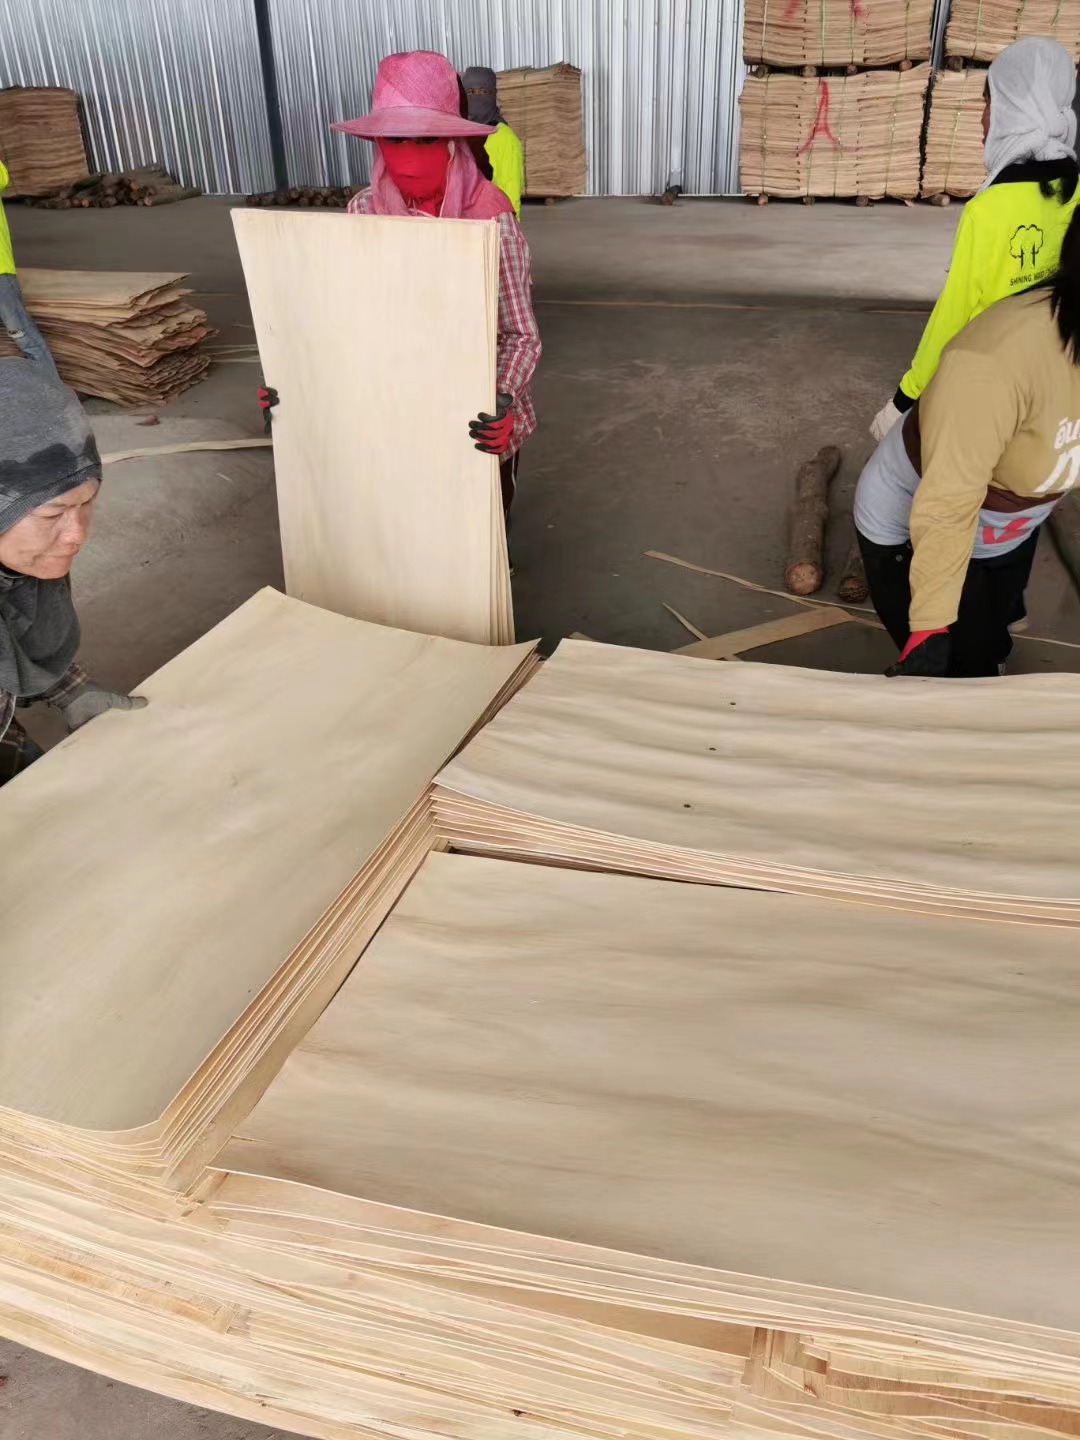
II. Этап лущения: параметры и оборудование как ключевые точки контроля ровности
Многие листы шпона выходят из процесса лущения уже не обладая ровностью. Этот этап является основным источником таких проблем и, к счастью, наиболее легко регулируемой и улучшаемой зоной на производстве.
1. Состояние и точность установки лущильного ножа
Если режущая кромка ножа не прямолинейна, затупилась или заточена под неправильным углом, она не обеспечивает чистого резания волокон — вместо этого она разрывает и сжимает древесину, создавая волнистую поверхность. Неправильная высота ножа, отклонения в зазоре ножа или неправильный задний угол (угол зазора) могут привести к чрезмерному сжатию нижней стороны шпона или к сильному «обратному растрескиванию» (трещинам на обратной стороне). После отделения от кряжа сжатые волокна распрямляются, вызывая коробление шпона. Чрезмерно большой угол заточки усиливает коробление, тогда как слишком малый угол может вызвать вибрацию режущей кромки ножа, что приводит к видимым волнам на поверхности шпона.
2. Несбалансированное давление прижимной планки (или прижимного ролика)
Давление, создаваемое прижимной планкой, имеет решающее значение для контроля плоскостности шпона. Если давление слишком высокое, нижняя сторона шпона чрезмерно сжимается; после выхода шпона из бревна этот сжатый слой пружинит обратно, вызывая закручивание листа наружу. И наоборот, если давление недостаточно, волокна не прорезаются чисто, что приводит к обратным трещинам или рыхлым кромкам. Кроме того, если давление неравномерно по ширине бревна, шпон будет коробиться или закручиваться с одной стороны. 3. Проблемы с центрированием бревна, зажимом шпинделя и биением роликов
Неточное центрирование бревна, проскальзывание в зажимах шпинделя, износ подшипников в опорных роликах или чрезмерное биение роликов могут вызывать биение бревна в процессе лущения. Это приводит к непостоянной толщине шпона — с чередованием толстых и тонких участков — что вызывает неравномерную усушку на последующих этапах и полную потерю контроля плоскостности. Устойчивость значительно снижается по мере того, как бревно срезается к сердцевине, из-за чего последние несколько листов шпона особенно склонны к скручиванию и короблению.
4. Несогласованные скорости лущения
Когда скорость вращения и скорость подачи должным образом не синхронизированы, удар при резании становится нестабильным, что часто приводит к образованию на тонком шпоне волнистости или «следов вибрации».
Решения: установите стандартизированный процесс настройки и регулировки. Регулярно затачивайте режущий нож, чтобы обеспечить идеально прямую кромку. Стандартизируйте параметры — такие как угол заточки, высота ножа, зазор ножа и усилие прижимной планки — в зависимости от конкретной толщины шпона и породы древесины. Проверяйте и обслуживайте зажимы шпинделя, ролики и подшипники, чтобы устранить биение. Обеспечьте точное центрирование брёвен перед загрузкой; для изогнутых брёвен выравнивайте их так, чтобы минимизировать эксцентриситет. Используйте постоянные скорости лущения для брёвен одинаковых характеристик, чтобы снизить ударную нагрузку при резании. Кроме того, не оставляйте влажный, только что срезанный шпон надолго под открытым воздухом, так как локальная воздушная сушка может вызвать преждевременное напряжение сушки.
III. Этап сушки: почему шпон сначала кажется плоским, но коробится после сушки
На многих фабриках шпон может выглядеть приемлемо сразу после лущения, но при сушке коробится или деформируется. Это вызвано «напряжением сушки» и является основным этапом, на котором часто возникают проблемы с плоскостностью.
1. Неравномерная сушка из-за непостоянной толщины шпона
Колебания толщины, возникающие на этапе лущения, приводят к неравномерной сушке. В сушилке более тонкие участки теряют влагу и сжимаются быстрее, чем более толстые. Поскольку скорости усадки не синхронизированы, шпон подвергается внутреннему натяжению, что вызывает его деформацию. 2. Неправильная температура сушки, скорость воздушного потока и зональная конфигурация
Если температура повышается слишком быстро или на начальном этапе задана слишком высокой, на поверхности шпона быстро образуется твёрдая корка, удерживающая влагу внутри. Это создаёт значительный градиент влажности между внутренней и внешней частями, что приводит к интенсивным внутренним напряжениям. Кроме того, неравномерный воздушный поток внутри сушилки — когда в одних зонах наблюдается сильный обдув, а в других он почти отсутствует — вызывает неодинаковую скорость сушки в разных частях одного и того же листа шпона, что напрямую приводит к короблению.
3. Отсутствие этапов выравнивания влажности и охлаждения со снятием напряжений
Когда шпон сразу выходит из зоны высокотемпературной сушки, внутренние напряжения «запираются» внутри, пока материал ещё горячий. По мере охлаждения до температуры окружающей среды эти напряжения снимаются неравномерно, из-за чего шпон со временем продолжает деформироваться или коробиться.
Решения: используйте роликовую сушилку, оснащённую зональным контролем температуры и сбалансированным двусторонним воздушным потоком. Система должна включать этап предварительного нагрева, основной этап сушки, этап выравнивания влажности и этап охлаждения для снятия напряжений. Применяйте подход «медленная сушка при более низких температурах», чтобы избежать быстрого, агрессивного нагрева. Обеспечьте стабильное давление верхних и нижних роликов, чтобы «зафиксировать» шпон, пока его волокна находятся в размягчённом состоянии. После сушки пропустите шпон через зону кондиционирования влажности для постепенного снятия внутренних напряжений, тем самым минимизируя «пружинение» при охлаждении. Где это возможно, интегрируйте встроенную систему мониторинга влажности, чтобы конечная влажность каждой партии шпона оставалась в узком, стабильном диапазоне, снижая деформацию, вызванную колебаниями влажности.
IV. Последующая обработка, укладка в штабели и кондиционирование: часто упускаемые из виду причины вторичной деформации
Даже если процессы лущения и сушки выполнены безупречно, неправильное обращение или укладка могут привести к тому, что плоский шпон снова покоробится. Такие проблемы, как оставление влажного шпона на сквозняке или под солнечными лучами, неравномерная высота штабеля или неравномерное распределение давления, могут вызвать локальную сушку и усадку. Для высушенного шпона воздействие колеблющихся температуры и влажности окружающей среды — вызывающее повторяющиеся циклы поглощения и выделения влаги — приводит к непрерывной деформации.
Решения: влажный шпон следует защищать от ветра и поддерживать во влажном состоянии при краткосрочном хранении, отдавая приоритет подаче его в сушилку. После сушки шпон следует хранить в контролируемой закрытой среде, аккуратно укладывать штабелями по сортам и защищать от одностороннего воздействия воздушного потока. Перед дальнейшей обработкой необходимо дать достаточное время для выравнивания внутренних напряжений, что помогает минимизировать деформацию на последующих этапах производства. V. Управленческий подход к обеспечению стабильной плоскостности шпона
Непостоянная плоскостность лущеного шпона обусловлена сочетанием факторов: внутренними напряжениями в исходном бревне, напряжениями, возникающими в процессе лущения, и усадочными напряжениями, возникающими при сушке. Эффективную стратегию улучшения можно реализовать следующим образом:
Шаг 1: рассортировать исходные бревна по сортам и применить единообразный процесс смягчения/пропаривания для устранения исходных различий во влажности и внутренних напряжениях.
Шаг 2: Стандартизируйте операции лущения — включая осмотр оборудования, заточку ножей, настройку прижимной линейки, регулировку зазора между ножом и линейкой и центрирование чурака — чтобы с самого начала обеспечить равномерную толщину шпона и стабильные условия резания.
Шаг 3: Используйте сушильное оборудование с зональным контролем температуры и встроенным влаговыравнивающим охлаждением для управления градиентами сушки и «фиксации» плоской формы шпона.
Шаг 4: Стандартизируйте процедуры обращения, укладки в штабели и хранения, чтобы предотвратить последующую деформацию.
Достижение стабильной плоскостности по сути сводится к тому, чтобы древесные волокна испытывали равномерные напряжения и усушку. Устанавливая стандартизированные параметры для этапов предварительной обработки, лущения и сушки для каждой партии кряжей, производители могут значительно снизить коробление — даже при работе с одной и той же породой древесины — тем самым стабилизируя сорта качество шпона и снижая общие потери в производстве фанеры.