English
 Español
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Ключевые аспекты производства оснований для инженерной доски
Ключевые аспекты производства оснований для инженерной доски
Основа служит ключевым структурным каркасом инженерной деревянной напольной доски. Её стабильность, качество склеивания и влажность напрямую определяют, будет ли готовая напольная доска подвержена короблению, растрескиванию, расслоению или деформации. Поскольку основные слои и лицевой шпон являются наиболее важными компонентами основы, процессы лущения, сушки, сортировки и сборки имеют первостепенное значение для контроля качества. Производство должно быть стандартизировано по всей цепочке создания стоимости — от выбора сырья и обработки шпона до сушки, кондиционирования, склеивания, сборки, горячего прессования, послепрессовой обработки и хранения — чтобы снизить потенциальные производственные риски.
I. Управление сырьём: дифференцированный отбор для основных слоёв и лицевого шпона
Лицевой шпон служит декоративным поверхностным слоем, поэтому предпочтительны твердые породы древесины с привлекательным рисунком волокон и тонкой текстурой — такие как дуб, береза или черный орех. Внутренние слои обеспечивают конструкционную поддержку, обычно используя быстрорастущие, более мягкие породы древесины, например тополь или эвкалипт, которые обладают умеренной плотностью, экономической эффективностью и хорошей стабильностью при сушке. Для любой данной партии крайне важно выбирать породы древесины со схожими свойствами, чтобы предотвратить чрезмерное внутреннее напряжение, вызванное неравномерной усадкой.
По прибытии на предприятие брёвна необходимо отсортировать, удалив те, что имеют признаки гниения, повреждения насекомыми, крупные мёртвые сучки или «чёрное ядро» (изменённая окраска, деградировавшая ядровая древесина). Брёвна следует хранить в хорошо проветриваемом затенённом месте — защищённом от прямых солнечных лучей и дождя — чтобы предотвратить локальное развитие плесени или преждевременное растрескивание. После распиловки на заданную длину брёвна проходят процесс пропаривания или проваривания для размягчения древесины. Это снижает её твёрдость, тем самым минимизируя возникновение задиров, разрывов или расщепления при лущении или строгании. Для лицевого шпона температуру и продолжительность пропаривания необходимо тщательно контролировать, чтобы обеспечить более щадящий процесс, сохраняя целостность естественного рисунка текстуры древесины.
II. Ключевые технологические моменты подготовки лицевого шпона и внутреннего слоя
Шпон для лицевых поверхностей обычно производится методом строгания или полукруглого лущения для обеспечения непрерывного и эстетически привлекательного рисунка текстуры. Внутренние слои в основном производятся методом лущения с акцентом на достижение равномерной толщины и плоской, ровной поверхности. Зазор между ножом и прижимной линейкой на лущильном оборудовании требует регулярной калибровки. Допуски по толщине шпона должны строго контролироваться; чрезмерная разнотолщинность может привести к перехлёстам внутренних слоёв, зазорам или неровной поверхности базовой панели в ходе последующего процесса сборки (набора пакета).
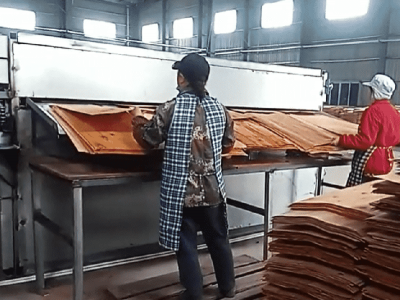
После лущения шпона влажный шпон должен пройти первичную сортировку. Для лицевого шпона основное внимание уделяется удалению листов с чрезмерным количеством здоровых сучков, трещинами, включениями коры или серьёзными следами ножа. Для внутреннего шпона в первую очередь отбраковываются листы с крупными отверстиями, длинными трещинами или значительными заусенцами. Незначительные дефекты могут быть отремонтированы, а серьёзные дефекты должны быть отведены и не допущены к следующему этапу производства.
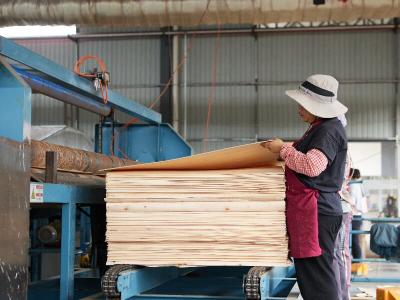
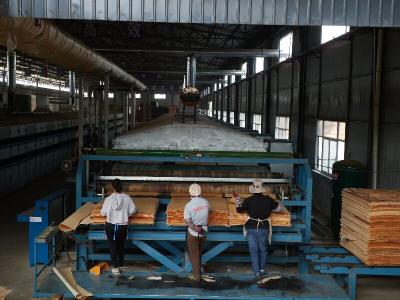
Сушка — самый важный этап в обработке шпона, и часто именно на этой стадии многие фабрики сталкиваются с проблемами. Влажный шпон подаётся в сушилку, где его следует сушить при низкой температуре и постоянной, равномерной скорости; быстрая сушка при высоких температурах строго запрещена. Влажность лицевого шпона обычно контролируется в пределах от 8% до 10%, а для внутреннего шпона — от 8% до 12%. **Крайне важно, чтобы влажность лицевого и внутреннего шпона была как можно ближе. Если разница слишком велика, лицевой и внутренний слои будут усыхать с разной скоростью при последующих изменениях температуры и влажности, что часто приводит к короблению поверхности или растрескиванию лицевого шпона.** После сушки шпон не следует сразу передавать на следующую производственную линию; вместо этого его необходимо поместить в кондиционную комнату для выравнивания влажности. Это позволяет внутренней влаге выделяться равномерно и устраняет напряжение, вызванное сушкой. В кондиционной среде необходимо поддерживать стабильные уровни температуры и влажности. Шпон следует сортировать, чётко маркировать и укладывать раздельно — отдельно лицевой и внутренний шпон — чтобы предотвратить их смешивание.
Шлифование и обрезка шпона одинаково важны. Шпон для внутренних слоев следует шлифовать для удаления заусенцев и неровных краев, тогда как лицевой шпон требует лишь легкой шлифовки, чтобы не повредить текстуру. Лицевой шпон также следует сортировать по рисунку текстуры и цветовым вариациям в соответствии с конкретными требованиями сборки. Такие приемы, как «книжное совмещение» и «сдвиговое совмещение», следует группировать отдельно для обеспечения единообразного внешнего вида готового изделия.
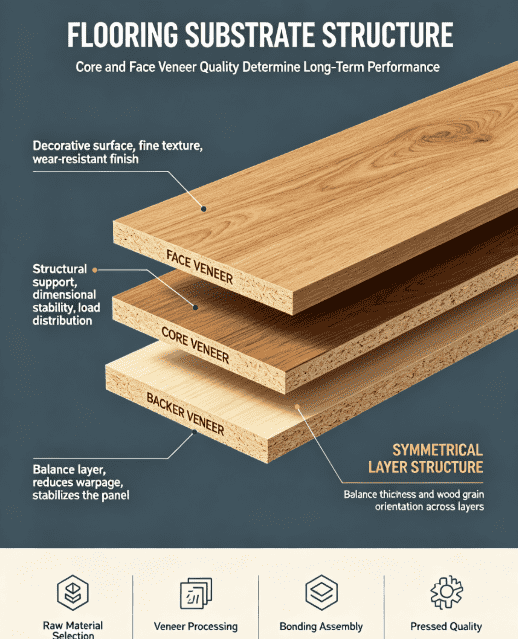
III. Склеивание и сборка: симметричная структура — залог стабильности основания
Основания для напольных покрытий состоят из симметричной слоистой структуры. Процесс сборки следует принципу **чередования направления волокон и симметричного наслоения**, что является фундаментальной логикой предотвращения деформации. Направления волокон лицевых шпонов и прилегающих к ним внутренних шпонов должны быть взаимно перпендикулярны. Количество слоёв шпона, их толщина и используемые породы древесины должны быть максимально симметричными с обеих сторон — лицевой и обратной; многие случаи деформации основания возникают из-за несимметричной укладки или несоответствия конфигурации шпона между двумя сторонами.
В процессе склеивания количество наносимого клея необходимо регулировать в зависимости от толщины шпона: для тонкого лицевого шпона используйте меньше клея, а для более толстого внутреннего шпона — большее количество. Обеспечьте равномерное нанесение клея, без пропусков и излишних скоплений. Отдавайте приоритет использованию низкоформальдегидных, экологичных клеев и регулярно контролируйте содержание сухого вещества и жизнеспособность клея; никогда не используйте клей с истёкшим сроком годности. После нанесения выдержите соответствующее «время открытой сборки» (период старения), чтобы клей частично схватился; это предотвращает образование пузырей или воздушных полостей в клеевом шве во время горячего прессования. Регулируйте эту продолжительность в зависимости от температуры и влажности в цехе — сокращайте время в условиях высокой температуры, чтобы клей не отвердел преждевременно и не потерял свои свойства.
В процессе сборки пакета проводите тщательный контроль: следите, чтобы зазоры между шпонами не превышали установленных пределов, и своевременно заполняйте пустоты и отверстия в внутренних слоях шпона. Правильно располагайте лицевой шпон (например, лицевой стороной вниз, в соответствии с конкретными требованиями технологического процесса), чтобы избежать перепутывания лицевой и обратной сторон. Аккуратно выравнивайте шпоны, чтобы предотвратить смещение кромок или нахлест внутренних слоев шпона. После завершения сборки пакета своевременно передавайте его на этап предварительного прессования. Предварительное прессование удаляет воздух между слоями, обеспечивает первоначальное склеивание, облегчает транспортировку и предотвращает рассыпание пакета.
IV. Контроль процесса во время горячего прессования для предотвращения расслоения и образования пузырей
Горячее прессование — это критическая стадия склеивания и формообразования. Температура, давление и продолжительность являются взаимозависимыми переменными, и их не следует изменять произвольно. Если температура слишком низкая или продолжительность слишком короткая, клей не отвердеет полностью, что приведет к недостаточной прочности соединения и высокому риску последующего расслоения. И наоборот, если температура слишком высокая, лицевые шпоны могут подгореть или изменить цвет, а клеевая линия может стать хрупкой. Недостаточное давление приводит к плохому контакту между шпонами и образованию пустот, тогда как чрезмерное давление может раздавить шпоны или вызвать просачивание клея на поверхность.
При горячем прессовании необходимо тщательно соблюдать последовательность выпуска воздуха и использовать поэтапный сброс давления для быстрого удаления паров влаги из внутренней части панельного пакета; накопление таких паров является основной причиной образования пузырей в подложке. Образцы из каждой производственной партии сохраняются и подвергаются периодическим испытаниям на стойкость к замачиванию и отслаиванию, а также на прочность клеевого соединения, чтобы гарантировать, что долговечность клеевого слоя соответствует требуемым стандартам.
После горячего прессования базовые панели нельзя сразу шлифовать или разрезать. Их необходимо вывести с производственной линии для вторичной фазы кондиционирования (отверждения), чтобы внутренние напряжения, возникшие при горячем прессовании, могли рассеяться. Если панели подвергаются точной резке при сохранении внутренних напряжений, они будут продолжать деформироваться при последующем хранении, обработке или конечном использовании, что приведет к значительному росту доли переделок.
V. Шлифование, обрезка кромок и контроль качества: последний рубеж
После кондиционирования базовые панели подвергаются шлифованию для калибровки толщины. Использование последовательности абразивных лент — от крупнозернистых к мелкозернистым — обеспечивает равномерную толщину и плоскую поверхность. Количество материала, снимаемого с поверхностного шпона, должно строго контролироваться, чтобы предотвратить прошлифовку шпона или повреждение его текстуры. Кроме того, вся шлифовальная пыль должна быть тщательно удалена; остаточная пыль может препятствовать адгезии последующих верхних покрытий, что приводит к таким дефектам, как белые пятна или плохая адгезия покрытия.
Кромки обрезаются по спецификации с удалением заусенцев и излишков клея. Каждая готовая панель проходит контроль: поверхность проверяется на наличие трещин шпона, цветовых вариаций, вмятин, проступания клея или вздутий; основной слой исследуется на наличие зазоров, перекрытия шпона или пустот. Кроме того, образцы испытываются на содержание влаги, предел прочности при изгибе, модуль упругости и уровень выделения формальдегида. Несоответствующая продукция изолируется для ремонта или утилизации; её ни в коем случае нельзя смешивать с соответствующей стандартам продукцией.
VI. Условия в цехе, хранение и управление партиями
Температура и влажность в производственном цехе должны поддерживаться стабильными. Во влажных южных регионах необходима осушка воздуха, тогда как в сухих северных регионах влажность следует умеренно повышать. Это предотвращает быстрое поглощение или потерю влаги шпоном и полуфабрикатами между этапами обработки. Поверхностный шпон особенно чувствителен; длительное воздействие сухого воздуха легко вызывает его усадку и растрескивание. Неиспользуемый шпон следует накрывать защитной плёнкой.
На складе готовые панели должны храниться не на полу и не у стен, а на опорных брусьях (подкладках) и аккуратно уложены в штабели. Высота штабеля должна контролироваться, чтобы предотвратить деформацию из-за чрезмерного давления. Склад должен содержаться в сухости и быть защищён от дождя, с достаточной вентиляцией, чтобы нижние панели не отсыревали и не покрывались плесенью. Управление партиями осуществляется на протяжении всего производственного процесса. Каждая партия — от сырых брёвен, лицевых и внутренних шпонов до клеев и циклов горячего прессования — тщательно фиксируется, что обеспечивает быструю прослеживаемость до конкретного этапа производства в случае возникновения любых проблем с качеством.
Качество основания для напольного покрытия зависит не от совершенствования отдельного этапа процесса, а от сбалансированного контроля всей производственной цепочки, охватывающей как лицевой, так и внутренний шпон. Если лицевой шпон определяет внешний вид продукта, то внутренний шпон диктует его структурную стабильность. От пропаривания сырых брёвен, лущения и сушки шпона, кондиционирования влажности до симметричной сборки, точного горячего прессования и снятия напряжений — любое упущение в этих деталях может привести к рекламациям по качеству готового напольного покрытия. Поддержание стабильной влажности, симметричной слоистой структуры и надёжного склеивания остаётся неизменным ключевым принципом производства основания.