English
 Español
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Анализ типичных проблем с сушилками для шпона
Анализ типичных проблем с сушилками для шпона
Сушка шпона — ключевой связующий процесс в производстве фанеры. Качество сушки напрямую определяет последующую сборку пакетов, горячее прессование, стабильность склеивания и процент выхода годной готовой продукции. Для основных типов сушилок для шпона, таких как роликовые и с сетчатым конвейером лепесткового типа, отказ часто бывает вызван не единичным дисбалансом параметров, а цепной проблемой, обусловленной наложением состояния сырья, влагоотвода в воздуховодах, трансмиссии, системы источника тепла и ежедневного технического обслуживания. Многие заводы привыкли напрямую регулировать температуру или скорость, но вместо этого усиливают дефекты, что приводит к выбраковке плит, росту энергопотребления и ускоренному износу оборудования. В данной статье систематизированы типичные проблемы по трём аспектам — дефекты готовой продукции, работа оборудования и тепловые системы, — проанализированы глубинные причины и предложены практические подходы к поиску и устранению неисправностей.
I. Дефекты готовой продукции из единичных плит
1. Влажность шпона имеет большой градиент, и одна и та же плита имеет неравномерную сухость и влажность.
Явление: один и тот же шпон сухой с одной стороны и влажный с другой, или поверхностный слой сухой, а влажность сердцевинного слоя высокая. Значение онлайн-обнаружения влажности сильно колеблется, и после хранения на складе он снова набирает влагу и деформируется.
Основные причины в основном делятся на две категории: во-первых, компоновка воздуховодов и давление воздуха несбалансированы, сопла на одной стороне забиты пылью, зазор между верхними и нижними соплами неодинаков, и горячий воздух не может равномерно охватывать поверхность плиты; во-вторых, состояние подачи неравномерно, толщина шпона после лущения колеблется, присутствует кора и локальные скопления клея. Начальная влажность одной и той же партии сильно различается, но применяется один и тот же набор параметров температуры и скорости. Кроме того, в температурной зоне каждой секции сушки отсутствует градиент, а также отсутствуют секции предварительного нагрева и контроля влажности. Поверхностный слой шпона быстро теряет влагу при входе в высокотемпературную зону, а миграция влаги блокируется, образуя внутренний перепад сухости и влажности.
Идеи по устранению неисправностей: сначала очистите пыль на распылительной камере и воздушной форсунке и отрегулируйте давление воздуха с обеих сторон; затем производите партиями в соответствии с породой дерева, толщиной шпона и начальной влажностью. Используйте зональное регулирование температуры: низкотемпературный предварительный нагрев в передней зоне, равномерное испарение в средней зоне и контроль влажности в задней зоне, чтобы замедлить снятие напряжений и уменьшить запечатывание поверхности.
2. Шпон покороблен, волнистый, кромки вывернуты наружу.
Явление: после сушки поверхность плиты становится выпуклой и появляются волнистые кромки. При последующей горизонтальной сборке и склеивании трудно обеспечить прилегание, и клей легко раскрывается.
Многие ошибочно полагают, что температура просто слишком высока, но на самом деле суть в дисбалансе напряжений усадки при сушке. Существуют различия в скорости тангенциальной и радиальной усадки древесины. Когда одна сторона шпона сильно нагревается, а другая слабо вентилируется, или настройка давления вальцов нерациональна, тонкий шпон склонен к односторонней усадке. Быстрорастущая древесина, такая как эвкалипт и каучуковое дерево, имеет высокие внутренние напряжения после лущения. Если температура повышается слишком быстро и влага не выводится своевременно, влага на кромках теряется гораздо быстрее, чем в средней части, что вызывает волнистую деформацию. Модель с переворачиванием также страдает от рассогласования момента переворачивания, из-за чего отдельная плита остаётся неустойчивой в полости, и её части длительное время висят в воздухе и нагреваются.
Меры устранения: в первую очередь снизить скорость нагрева, не увеличивать температуру вслепую; проверить параллельность валков и давление валков, для тонкого шпона соответственно уменьшить давление валков; стабилизировать отрицательное давление удаления влаги, чтобы избежать локальной высокой влажности и запаривания; после выгрузки добавить зону медленного охлаждения и выдержки, чтобы дать шпону время снять напряжения, не укладывать сразу под открытым небом.
3. Трещины на торцах шпона, тонкие линии на поверхности плиты и «выдутые волокна»
Явление: торцевые трещины и мелкие трещины на поверхности плиты сосредоточены у выпускного отверстия. Чем меньше толщина (0,3–0,8 мм), тем легче они возникают.
Суть растрескивания заключается в том, что скорость испарения воды превышает предел выносливости древесного волокна. Высокотемпературное воздействие и чрезмерная линейная скорость являются высокочастотными триггерами; существует ещё одна ситуация, которую легко упустить: шпон уже высушен ниже точки насыщения волокна, и если продолжать пересушивать, волокно теряет свою вязкость, и даже незначительное напряжение напрямую разрывает древесную текстуру. В сушилках горячего прессования пар не может своевременно отводиться, и водяной пар накапливается внутри поверхности плиты, вызывая мгновенное растрескивание поверхности плиты при сбросе давления.
Различительное суждение: трещины на торцах в основном вызваны слишком высокой скоростью сушки; мелкие линии, разбросанные по поверхности плиты, в основном вызваны слишком низкой конечной влажностью и чрезмерной сухостью; частичный обрыв проволоки — сосредоточьтесь на проверке соответствующей зоны, куда напрямую дует горячий воздух, и на том, что сопло направлено на шпон. План регулировки: снизить температуру первой секции и замедлить линейную скорость; зафиксировать нижний предел целевой влажности и полагаться на замкнутое регулирование онлайн-влагомера для предотвращения пересушивания; установить направляющую конструкцию напротив воздуховыпускного отверстия шпона, чтобы уменьшить прямое воздействие сильного потока воздуха.
4. Поверхность шпона серая, чёрная и подгоревшая.
Явление: поверхность плиты имеет тусклый цвет с локальными пятнами пригара, а в тяжёлых случаях поверхность обуглена, что влияет на склеивание и сортность внешнего вида.
Очаговые пятна обычно возникают по двум причинам: температура горячего воздуха со стороны источника тепла превышает норму, имеются локальные застойные зоны циркуляции горячего воздуха, и шпон длительное время находится в зонах высокой температуры; биомассовая горелка работает с недостаточным сгоранием, и дымовые газы увлекают углеродные частицы в сушильную камеру, которые прилипают к поверхности шпона. Кроме того, на поверхности валика имеются отложения клея и нагара, и прямой контакт со шпоном при высокой температуре также образует массивные подпалины.
Поиск и устранение неисправностей: сначала проверьте условия сгорания, проверьте герметичность системы теплообмена, чтобы предотвратить попадание дыма в камеру; очистите коллоидные и пылевые отложения с поверхности валика; контролируйте температуру зоны максимального нагрева, чтобы предотвратить длительное пребывание листа в зоне высокой температуры.
II. Неисправности конвейерной и передаточной систем
1. Отклонение шпона, застревание, внутренняя блокировка и «пробка»
Явление: шпон смещается в одну сторону в машине, застревает в зазоре между валками, опрокидывает плиту, накапливается и блокирует материал, и производственная линия вынуждена остановиться.
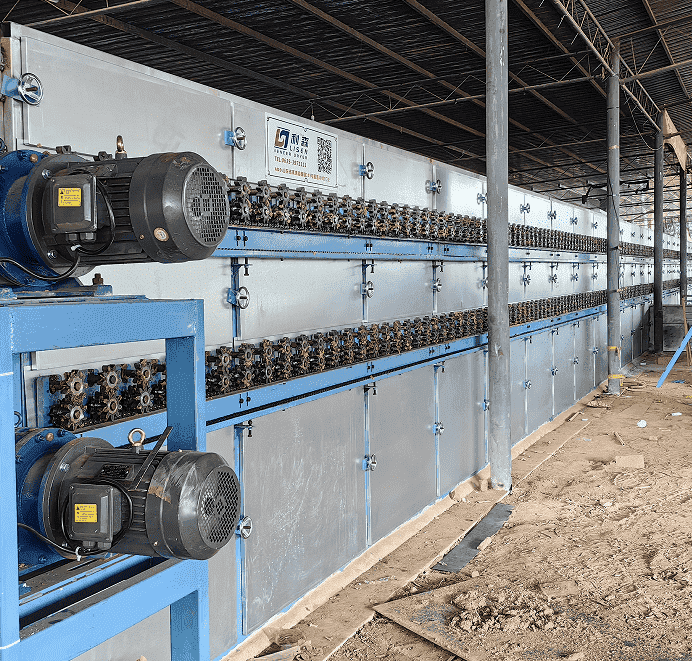
В роликовой сушилке основное внимание уделяется параллельности оси валков и тому, соответствует ли зазор между валками толщине шпона; неодинаковая натяжка цепи, несинхронная передача в разных секциях, быстрая подача плит в передней секции и медленная транспортировка в задней приводят к накоплению плит. Типичные проблемы в переворачивающих машинах включают нарушенную синхронизацию движений переворота и нестабильное присасывание верхней плиты при отрицательном давлении. Примеси в сырье также могут вызывать застревание: куски коры, сучки, гвозди и сухие твёрдые клеевые комки прилипают к поверхности валка, образуя выступающие точки зацепления, которые цепляют переднюю кромку шпона.
Направление технического обслуживания: регулярно калибровать уровень и параллельность роликов, унифицировать частотно-регулируемую скорость в каждой зоне; очищать налипания на поверхности роликов; регулярно проверять трубопровод отрицательного давления системы вакуумной подачи для обеспечения соосности подачи и сокращения подачи перекошенных плит.
2. Аномальный шум в трансмиссии, перегрев редуктора и сигнализация перегрузки двигателя
Явление: непрерывная вибрация и аномальный шум во время работы, быстрый нагрев корпуса и частые срабатывания защиты от перегрузки.
Типичные причины: недостаточный уровень смазочного масла, старение качества масла; длительная работа без смазки и износ подшипников; неравномерное натяжение цепи, эксцентричная нагрузка; обрыв фазы в трёхфазной сети питания. Многие заводы добавляют смазочное масло только после поломки и не устанавливают цикл технического обслуживания в соответствии с наработкой. Скорость деградации смазочного масла значительно ускоряется в условиях высокой температуры.
Стандартизировать эксплуатацию и техническое обслуживание: создать журнал смазки, чтобы различать циклы смазки редукторов, подшипников и цепей; перед запуском машины прослушивать на наличие посторонних шумов и измерять ток холостого хода; при перегреве останавливать машину для охлаждения и не продолжать производство при неисправностях, чтобы предотвратить заклинивание и повреждение шестерён и подшипников.
III. Вопросы теплотехники, отвода влаги и системы источников тепла
1. Медленный нагрев, низкая общая тепловая эффективность и высокое энергопотребление
Явление: заданную температуру трудно достичь до нормы, подачу топлива или пара приходится постоянно увеличивать, а энергопотребление на единицу плиты превышает норму.
Уделите первостепенное внимание герметичности: слой изоляции сушильной камеры поврежден, холодный воздух проникает через дверцу доступа, фланец воздуховода и соединение заслонки, и происходит значительная утечка тепла; во-вторых, соотношение влагоудаления несбалансировано: вентилятор влагоудаления слишком мощный, и горячий воздух напрямую отводится; влагоудаление слишком слабое, внутренняя часть камеры насыщена высокой влажностью, и влага не может продолжать испаряться, а сушка застаивается. Модель биомассового нагрева также зависит от распределения воздуха горелки и чистоты топливных частиц. Неполное сгорание приведет к недостатку тепла и накоплению золы, которая заблокирует теплообменник.
Идеи по оптимизации: восстановить изоляцию и герметизировать места утечек воздуха; отрегулировать частотное регулирование вытяжного вентилятора влаги для поддержания стабильного отрицательного давления; регулярно очищать теплообменник и пылевые отложения в теплообменных трубах для обеспечения эффективности теплообмена; обеспечить производственную линию, использующую отходящее тепло печи, рационально использовать отходящее тепло каскадно и снизить нагрузку на основной источник тепла.
2. Капание воды из цилиндра влагоотвода и конденсат внутри полости возвращаются во влагу.
Явление: вода капает с наружной стенки трубы влагоотвода, капли воды конденсируются на верхней части полости, и капли воды стекают на шпон, вызывая локальное повторное увлажнение, почернение и плесень.
Основная причина заключается в том, что горячий и влажный воздух охлаждается и конденсируется в трубе. Когда температура сушки низкая, а объём отводимого влажного воздуха недостаточен, водяной пар не успевает удаляться и сжижается в низкотемпературном участке воздуховода; это явление более выражено осенью и зимой при низкой температуре окружающей среды. Конденсат будет стекать обратно в сушильную камеру, образуя порочный круг.
Решение: увеличить скорость отвода влажного воздуха и сократить время пребывания водяного пара; изолировать трубы отвода влаги, чтобы избежать охлаждения и конденсации на наружной стенке; добавить в трубы дренажную конструкцию для своевременного отвода конденсата, чтобы предотвратить стекание капель воды обратно в зону шпона.
3. Большие колебания температуры и нестабильный контроль температуры
Явление: показания прибора контроля температуры колеблются вверх и вниз, а разница температур в одной и той же температурной зоне велика.
Основные причины — нестабильность подачи источника тепла: неравномерная подача биомассного топлива, коксование и засорение топки; нестабильное давление в паропроводе, отказ конденсатоотводчика; скопление пыли на датчике температуры и его нерациональное расположение, из-за чего собирается не эффективная температура горячего воздуха на панели. Если датчик длительное время покрыт пылью, сигнал обратной связи искажается, и система контроля температуры продолжает работать с ошибкой.
Устранение: регулярно очищайте датчик и размещайте точку измерения температуры в основном потоке горячего воздуха, проходящего через шпон; проведите ревизию механизма подачи топлива и компонентов осушения пара; отдайте приоритет раздельному независимому контролю температуры, чтобы зоны не влияли друг на друга.
4. Сводка системных проблем и долгосрочные рекомендации по управлению
Отказы сушилки для шпона могут выглядеть как следствие проблем с качеством шпона или аномального шума оборудования, но в действительности они в большинстве случаев вызваны рассогласованием между технологическими параметрами, управлением сырьём и техническим обслуживанием оборудования. Многие производители лишь временно корректируют параметры при выпуске бракованной продукции и не ведут технологический журнал по породам древесины и толщине. Эвкалипт, каучуковое дерево, берёза и технический шпон используют один набор параметров и изначально склонны к растрескиванию и деформации.
Долгосрочный контроль можно разделить на три пункта: во-первых, предварительный контроль сырья, укладка лущёного шпона, маркировка начальной влажности и отбраковка дефектной продукции с чрезмерной разницей по толщине и крупными участками коры; во-вторых, создание механизма многоуровневой проверки, при котором ежедневные осмотры сосредоточены на давлении воздуха, отводе влаги и форме поверхности валков. Проверяйте состояние и датчики, а не только показания термометра; в-третьих, уделяйте внимание техническому обслуживанию при остановке. Теплообменные каналы, валки, приводные цепи и уплотнения — это детали, подверженные износу. Они быстро стареют в условиях высокой температуры и высокой влажности. Профилактическое обслуживание обходится гораздо дешевле, чем устранение неисправностей.
Суть процесса сушки заключается не в стремлении к более высокой скорости и более высоким температурам, а в поддержании стабильного напряжения сушки, равномерного поля горячего воздуха и разумного ритма удаления влаги, в поиске баланса между производительностью, выходом продукции и энергопотреблением, сокращении отбраковки шпона и стабилизации качества всей последующей производственной линии фанеры.