 English
 Español
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Анализ проблем сушки березового шпона и новые подходы к снижению дефектности
Анализ проблем сушки березового шпона и новые подходы к снижению дефектности
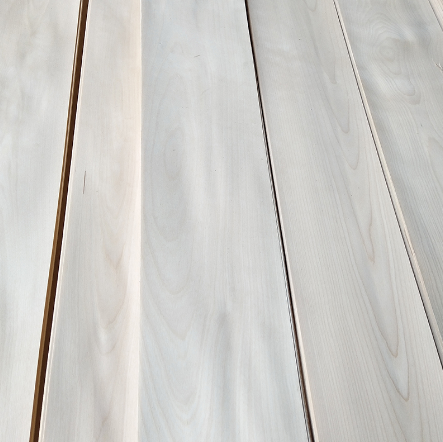
Благодаря чистой светлой основе и мелкой полупрозрачной текстуре берёза высоко ценится для премиальных применений, таких как декоративные панели, многослойные мебельные щиты и задние деки пианино. Однако уникальная пористая структура берёзы — с плотными мелкими сосудами и высокой долей тонкостенных тканей — делает её исключительно чувствительной к напряжениям при сушке и колебаниям температуры и влажности окружающей среды. Многие предприятия пытаются обрабатывать берёзовый шпон, используя режимы сушки, изначально разработанные для тополя или эвкалипта, что часто приводит к различным дефектам качества. Эффективное управление сушкой — это не просто регулировка температуры и скорости; оно требует точного контроля на основе закономерностей миграции влаги, динамики воздушных потоков и эволюции внутренних напряжений в шпоне. В данном обсуждении рассматриваются ключевые аспекты управления сушкой, первопричины распространённых дефектов и стратегии их устранения.
I. Ключевые аспекты сушки берёзового шпона
1. Устраните внутренние напряжения, возникшие на этапе лущения; не приписывайте все дефекты исключительно процессу сушки.
Многие трещины и коробления, вызванные сушкой, возникают на этапе лущения. Поскольку берёза относительно вязкая, неправильные углы ножа или неверные зазоры прижимной планки при лущении могут привести к накоплению скрытых сжимающих напряжений внутри шпона. Как только такой шпон попадает в сушилку, потеря влаги запускает высвобождение этих внутренних напряжений, что приводит к растрескиванию или разрывам. Кроме того, существуют значительные различия между ядровой и заболонной древесиной берёзы: ядровая древесина плотнее и более устойчива к удалению влаги, тогда как заболонь содержит больше сахаров, что делает её более склонной к изменению цвета при воздействии тепла. Шпон из ядровой и заболонной древесины следует сортировать и обрабатывать отдельно, а не смешивать на сушильной линии. Кроме того, поверхностные задиры от лущильного ножа и неоднородность толщины могут приводить к неравномерной скорости испарения влаги по площади шпона, что ещё больше усугубляет дефекты сушки.
2. Уделяйте первостепенное внимание качеству горячевоздушной среды; строго контролируйте уровни запылённости и кислорода.
Учитывая чистый, безупречный внешний вид березового шпона, требования к чистоте горячевоздушной среды гораздо строже, чем для стандартного шпона из смешанных пород. Если дымовые газы из сушильной печи попадают в воздуховоды или если древесная пыль циркулирует с горячим воздухом и оседает на поверхности шпона, это может создать мутный, крапчатый налет, который невозможно стереть. Кроме того, в высокотемпературной среде с избытком кислорода растворимые экстрактивные вещества древесины березы склонны к окислению и изменению цвета. В процессе производства необходимо непрерывно контролировать системы пылеудаления и теплообмена; следует отдавать предпочтение использованию чистого нагретого воздуха (через теплообменник), а не допускать контакта дымовых газов от прямого сжигания со шпоном. Влажность циркулирующего воздуха также должна динамически регулироваться. На средних и поздних стадиях процесса сушки следует избегать длительного использования воздушного потока с низкой влажностью и высокой скоростью, поскольку это может запечатать поверхность, создав «твердую корку», которая удерживает влагу внутри, — явление, обычно называемое «закалом поверхности».
3. Балансировка миграции влаги как в поперечном, так и в продольном направлениях для минимизации различий между двумя сторонами шпона
Неравномерное воздействие тепла и воздушного потока на верхнюю и нижнюю поверхности шпона является основной причиной коробления. Помимо балансировки воздушного потока между верхними и нижними соплами, необходимо уделять внимание распределению воздушного потока по всей ширине сушилки. Вблизи боковых стенок воздух склонен к обратному потоку или вихревым течениям, что может приводить к тому, что шпон по краям либо высыхает слишком быстро — что ведёт к растрескиванию, — либо остаётся влажным из-за недостаточного воздушного потока. Для точной настройки распределения воздуха можно использовать дефлекторы воздушного потока, обеспечивая равномерную скорость испарения по всей ширине. В непрерывных сушилках переходы между температурными зонами должны быть постепенными; резкие, «обрывистые» перепады температуры могут нарушить скорость миграции влаги и вызвать концентрацию напряжений.
4. Управление процессом охлаждения и выгрузки, чтобы предотвратить внезапное воздействие температуры окружающей среды на высокотемпературный шпон
Многие производители сосредотачиваются исключительно на параметрах в зоне сушки, пренебрегая этапом охлаждения при выгрузке. Когда берёзовый шпон находится при высокой температуре, его клеточные стенки находятся в расслабленном состоянии. Если он внезапно соприкасается с более прохладным воздухом цеха, поверхность быстро охлаждается и сжимается, создавая интенсивное термическое напряжение. Это часто приводит к образованию мелкого сетчатого узора трещин на поверхности. Кроме того, такие резкие колебания влажности приводят к неравномерному повторному увлажнению в дальнейшем. После процесса сушки следует внедрить контролируемый этап охлаждения, позволяющий температуре шпона постепенно снижаться перед перемещением в зону равновесного хранения. Камеры кондиционирования предназначены не только для хранения; они должны поддерживать стабильную температуру и влажность. Это позволяет влаге внутри шпона постепенно перераспределяться, тем самым снимая остаточные внутренние напряжения.
5. Установление дифференцированных целевых показателей влажности в зависимости от конечного использования
Различные области конечного применения шпона требуют разных оптимальных диапазонов влажности. Для берёзового шпона, предназначенного для использования в качестве лицевого шпона или в предварительно отделанных (окрашенных/лакированных) панелях, влажность не должна быть слишком низкой. Напротив, для шпона, используемого в конструкционной фанере, или для шпона, предназначенного для отправки в засушливые регионы, влажность можно установить на более низком уровне. Применение единого стандарта влажности ко всем случаям проблематично: это приведёт либо к поглощению влаги и последующей деформации при дальнейшем использовании, либо к чрезмерной хрупкости, вызывающей высокий процент поломок при обработке. Целевые уровни влажности также следует точно корректировать с учётом колебаний влажности в цехе между сезонами дождей и засухи.
II. Типичные дефекты при сушке берёзового шпона: причины и целенаправленные стратегии улучшения
1. Сетчатые микротрещины и мелкое «черепаховое» растрескивание (отличается от простого растрескивания торцов)
Причины: На средних и поздних стадиях сушки поверхность теряет влагу слишком быстро, образуя «твёрдую корку», которая препятствует диффузии внутренней влаги наружу; возникающее в результате внутреннее расширение создаёт растягивающее напряжение в поверхностном слое. Кроме того, быстрое охлаждение при выходе из сушилки создаёт термическое ударное напряжение, которое усугубляет напряжения, уже имеющиеся от начального процесса ротационной резки.
Стратегии улучшения: введите контролируемое увлажнение на средней стадии сушки, чтобы смягчить поверхность шпона и устранить эффект «твёрдой корки». Замедлите скорость повышения температуры на средних и поздних стадиях и уменьшите скорость воздушного потока. Внедрите зону «медленного охлаждения», чтобы горячий шпон не подвергался прямому воздействию холодного воздуха. Регулярно калибруйте прижимную линейку и зазор ножа в процессе лущения, чтобы минимизировать начальные напряжения, вносимые в шпон. Шпон, на котором уже появились мелкие сетчатые трещины, следует перевести в более низкий сорт, отсортировать отдельно и исключить из этапа горячего прессования.
2. Локальное поседение или мутное изменение цвета поверхности шпона (без чётко выраженных плесневых/грибковых пятен)
Причины: накопление пыли или мелких углеродных частиц, присутствующих в потоке горячего воздуха; загрязнение поверхности шпона масляным туманом или продуктами сгорания из-за утечек в системе теплообмена; либо длительное воздействие условий высокой влажности, что вызывает медленную миграцию внутренних экстрактивных веществ древесины на поверхность. Меры по улучшению: регулярно очищайте воздуховоды, теплообменники и сопла от пыли; проверяйте и ремонтируйте уплотнительные конструкции теплообменников. Для систем отопления на биомассе обеспечьте эффективную фильтрацию дымовых газов. На начальной стадии сушки быстро проходите этап высокой влажности — где влага легко выделяется — чтобы избежать длительного воздействия условий низкой и средней температуры и высокой влажности. Не допускайте загрязнения сырого влажного шпона почвой; перед подачей в сушилку выполняйте простую очистку поверхности шпона для удаления грязи и абразивных частиц.
3. Одностороннее коробление или S-образное скручивание шпона
Причины: неравномерная толщина (тоньше с одной стороны, толще с другой); неравномерный воздушный поток по ширине, из-за чего одна сторона высыхает быстрее другой; перекос подачи, в результате чего одна сторона постоянно подвергается более интенсивному воздушному потоку; либо исходная разница во влажности между верхней и нижней поверхностями шпона.
Меры по улучшению: установить на подающем участке центрирующие/корректирующие устройства, чтобы шпон при транспортировке располагался по центру. Сортировать шпон по толщине, чтобы минимизировать разброс внутри каждой партии. Отрегулировать дефлекторы воздуха с обеих сторон для балансировки воздушного потока. Перед подачей вручную отбирать шпон со значительной разницей между верхней и нижней поверхностями и обрабатывать его отдельно.
4. Высокий градиент внутренней влажности (сухая поверхность, влажная сердцевина), приводящий к образованию пузырей или расслоению при горячем прессовании
Причины: чрезмерная скорость машины, приводящая к недостаточному времени сушки; слишком высокая начальная температура сушки, вызывающая преждевременное закрытие поверхностных пор; или обработка толстого и тонкого шпона на одной линии, когда влага в более толстом шпоне не успевает выйти.
Меры по улучшению: для толстого березового шпона используйте более медленную начальную скорость нагрева и удлините общий цикл сушки. Внедрите многоступенчатую стратегию контроля влажности: предварительный нагрев при высокой влажности, равномерное обезвоживание на средней стадии и кондиционирование/выравнивание влажности на конечной стадии. Строго разделяйте производственные линии или партии для шпона разной толщины. Увеличьте выборочный контроль влажности сердцевины, а не полагайтесь только на показания поверхностной влажности.
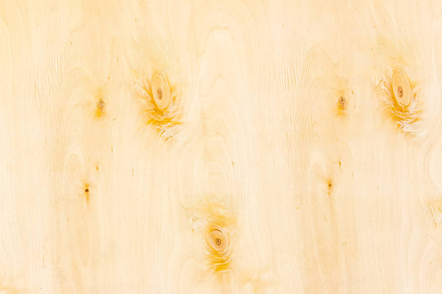
5. Появление на поверхности шпона углублений или ямок, похожих на проколы иглой
Причины: внутренние воздушные пузыри или быстрое испарение влаги внутри влажного шпона, что разрывает клеточные стенки; чрезмерно быстрый нагрев, вызывающий кипение и испарение внутренней влаги; или уже имеющиеся дефекты сырья — такие как червоточины или смоляные кармашки, — которые становятся более выраженными после сушки. Меры улучшения: обеспечить постепенное повышение температуры в зоне предварительного нагрева, чтобы внутренняя влага равномерно диффундировала, предотвращая быстрое испарение; снизить скорость горячего воздуха на начальной стадии сушки, чтобы замедлить затвердевание поверхности; удалить сырой шпон, содержащий червоточины или признаки гниения; и дать влажному лущёному шпону кратковременно отлежаться для снятия внутренних напряжений перед подачей в сушилку.
6. Вторичное синее окрашивание или рост плесени на высушенном шпоне при хранении
Причины: конечная влажность превышает норму; высокая влажность и плохая вентиляция в зоне кондиционирования/хранения; чрезмерно плотная укладка, препятствующая потоку воздуха к центру штабеля и приводящая к локальному влагопоглощению; контакт с влажным полом или стенами.
Меры по улучшению: строго контролировать конечную влажность и повторно сушить шпон, превышающий допустимые значения; обеспечить регулярную вентиляцию и контроль влажности в зоне хранения; предусмотреть воздушные каналы внутри штабелей шпона и использовать поддоны для подъёма над полом, предотвращая влагопоглощение от земли; в первую очередь размещать свежевысушенный шпон в хорошо вентилируемых зонах и избегать хранения рядом с полуфабрикатами с высокой влажностью.
Сушка берёзового шпона — это, по сути, процесс «управления напряжениями, стабилизации влажности и обеспечения чистоты». В отличие от пород, где главная цель — быстрая дегидратация, берёза требует равномерной, контролируемой скорости миграции влаги. Здесь нет фиксированных, постоянных технологических параметров; вместо этого настройки необходимо непрерывно корректировать с учётом таких факторов, как происхождение бревна, сезон заготовки, толщина шпона и состояние работы системы отопления. Сосредоточившись на часто упускаемых этапах — таких как управление перед лущением, поддержание чистых условий горячего воздуха и реализация контролируемой фазы охлаждения/выравнивания, — можно стабильно получать берёзовый шпон, который является чистым, плоским и однородным по влажности, отвечая строгим стандартам, предъявляемым производителями панелей высокого класса.


