English
 Español
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Стандартизированная процедура установки полностью автоматических сушилок для шпона
Стандартизированная процедура монтажа полностью автоматических сушилок для шпона
Для фанерных производств сушилка для шпона является ключевым оборудованием всей производственной линии. Независимо от того, используется ли роликовая, лопастная или сетчатая конструкция, эти полностью автоматические сушилки для шпона представляют собой протяжённые, непрерывные, интегрированные системы. Они включают основной корпус сушилки, сервоприводные транспортные системы, механизмы подачи с вакуумным содействием, системы биомассового нагрева, блоки пылеудаления, системы электрического управления и модули определения влажности. Точность монтажа напрямую определяет, будет ли шпон правильно отслеживаться или подвергаться короблению и неравномерной влажности во время работы; она также существенно влияет на энергопотребление, частоту отказов и общий срок службы оборудования. Стандартизированный, пошаговый процесс монтажа необходим для обеспечения стабильного долгосрочного производства.
I. Подготовка перед монтажом и проверка фундамента
Перед началом строительства на объекте необходимо провести технические инструктажи, проверку площадки и осмотр фундамента. Руководитель проекта, supervisor оборудования завода и монтажная бригада должны совместно изучить чертежи фундамента, сборочные схемы, электрические схемы и схемы прокладки трубопроводов отопления. Это гарантирует правильную конфигурацию производственной линии — совмещение входного конца с линией роторной очистки или подающим столом, а выходного конца — с укладочной станцией — с учётом доступа для обслуживания, зазора для подъёма и designated размещения биомассового горелочного устройства и системы пылеудаления с водяной плёнкой.
Проверка бетонного фундамента на месте имеет решающее значение. Ключевые проверки включают отметку фундамента, осевые линии и координаты отверстий под анкерные болты. Необходимо подтвердить, что бетон достиг проектной прочности при твердении, а поверхность чистая, без рыхлого цементного раствора и впадин. Как система непрерывной транспортировки с большой длиной пролёта, общая ровность сушилки для шпона имеет первостепенное значение; любое отклонение фундамента может привести к неравномерной нагрузке на ролики, смещению транспортировочных цепей и аномальному шуму сервоприводов.
Одновременно следует провести инвентаризацию всех поставленных компонентов, включая основные секции сушилки, рамы, роликовые/створчатые узлы, изоляционные панели, вентиляторы, теплообменные трубопроводы, биомассовые горелки, пылеулавливающие установки, датчики влажности, серводвигатели, шкафы управления и уплотнения. Каждый компонент должен быть надлежащим образом промаркирован и защищён от повреждений и воздействия влаги, особенно такие чувствительные элементы, как изоляционные материалы и прецизионные датчики. Подготовьте кран, прецизионный уровень, динамометрический ключ и инструменты для обнаружения утечек; проверьте места для подключения электропитания, воздуховодов циркуляции и дренажных/сливных патрубков.
II. Планировка, позиционирование и выравнивание основания
Используя реперные точки из чертежей, разметьте осевые линии (продольную и поперечную) и контрольные линии высотных отметок для всего станка, а также укажите монтажное положение каждой секции станины. Двигаясь от входного конца к выходному, поднимайте и устанавливайте каждое основание станины на место. Подкладывайте регулировочные прокладки под основания и с помощью прецизионного уровня выверяйте горизонтальность и прямолинейность каждой секции. Строго контролируйте продольное и поперечное совмещение всего станка, чтобы все секции станины были идеально соосны, не допуская вертикального смещения или бокового отклонения.
После выравнивания основания вставьте анкерные болты и предварительно затяните их. После проверки того, что выравнивание осталось неизменным, приступите к вторичному инъецированию раствора. В период отверждения избегайте любых подъёмных работ и ударных воздействий. После полного отверждения раствора затяните анкерные болты в диагональном порядке до указанного крутящего момента и повторно проверьте базовое выравнивание станка. Этот этап является основой стабильной работы всей системы; многие последующие проблемы — такие как заклинивание роликов или смещение (увод) листов шпона — часто возникают из-за неправильного выравнивания и калибровки основания.
III. Сборка основного блока и транспортирующего механизма
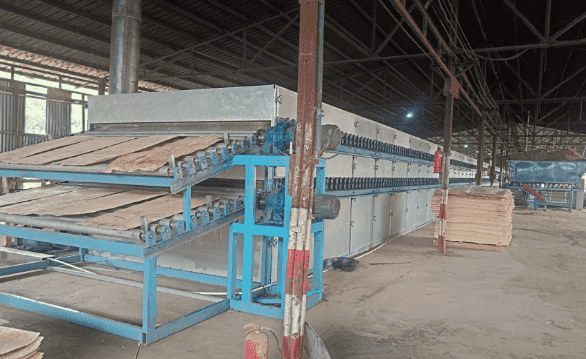
После закрепления основания приступите к подъёму и установке на место корпуса основного сушильного агрегата и изоляционных камер, соединяя отдельные сушильные секции. Убедитесь, что все стыки надёжно герметизированы с использованием термостойких уплотнительных материалов, чтобы предотвратить утечку горячего воздуха, минимизировать потери тепла и поддерживать подходящие условия в цехе. Установите внутренние роликовые узлы (или створчатые механизмы), направляющие/прижимные ролики, цепи и компоненты синхронного привода. Отрегулируйте параллельность роликов и натяжение цепей, чтобы все транспортирующие узлы работали в идеальной синхронизации, тем самым предотвращая смещение, заклинивание или повреждение поверхности листов шпона. Затем устанавливаются фронтальная автоматическая вакуумная система подачи и задний механизм разгрузки и переворота плит. Высота присосок и timing последовательности подачи плит регулируются так, чтобы каждый лист шпона плавно входил в сушильную камеру без столкновений и наложений. Устанавливаются теплоизоляционные панели и наносится сверхтолстый изоляционный слой для минимизации потерь тепла из камеры, что обеспечивает стабильность процесса низкотемпературной медленной сушки.
IV. Интеграция систем нагрева, пылеудаления и трубопроводов
После сборки механической конструкции основного агрегата выполняется интеграция системы нагрева. Компоненты, включая биомассный горелочный блок, теплообменную воздушную камеру, каналы рекуперации отработанного тепла, циркуляционные вентиляторы и дымососы, устанавливаются и подключаются. Трубопроводы горячего воздуха монтируются в соответствии с техническими чертежами, все фланцы герметично уплотнены и обёрнуты изоляцией. Эта система определяет равномерность горячего воздуха, что критически важно для контроля стабильности цвета шпона и предотвращения локального подгорания или растрескивания.
Установлена система пылеудаления с водяной пленкой, подключены газоходы и трубопроводы подачи и отвода воды. Проведены испытания на герметичность, проверены линии дренажа и перелива на чистоту, что соответствует стандартам выбросов в окружающую среду. Кроме того, установлены трубопроводы рекуперации отходящего тепла для улавливания и повторного использования отходящего тепла печи, что обеспечивает энергоэффективный дизайн. После установки всех воздуховодов и газоходов проведена проверка на герметичность для выявления и устранения утечек воздуха.
V. Электромонтаж электрических, сенсорных и интеллектуальных систем управления
Электромонтаж строго выполняется в соответствии с принципиальными схемами управления. Прокладка кабелей главного шкафа управления, сервоприводов, поточных анализаторов влажности, датчиков температуры, датчиков давления, двигателей вентиляторов и исполнительных механизмов выполнена раздельно — с разделением высоковольтных и низковольтных линий — и надежно заземлена для обеспечения электробезопасности.
Датчики температуры и датчики влажности на основе ИИ устанавливаются в точных местах, требуемых технологическим процессом, что обеспечивает сбор данных в реальном времени по температуре и влажности шпона в различных зонах камеры. После завершения монтажа проводки все соединения проверяются на герметичность и четкую маркировку. В систему интегрированы концевые выключатели, кнопки аварийного останова и защитные блокировки для обеспечения надежной логики защиты. Перед включением оборудования проверяется проводка и выполняется испытание изоляции для устранения любых рисков коротких замыканий или ослабленных соединений. VI. Пробный пуск без нагрузки и пошаговая калибровка
После включения питания оборудование переходит в фазу пусконаладки без нагрузки — критически важный этап проверки качества сборки. Начните с индивидуального тестирования каждого независимого механизма — например, циркуляционных вентиляторов, дымососов, сервосистем конвейера, механизмов опрокидывания и вакуумных присочек подачи — чтобы убедиться в правильном направлении вращения и проверить наличие посторонних шумов, аномальных вибраций или механического заклинивания.
Затем проведите непрерывный прогон всей машины без нагрузки в течение нескольких часов. Ключевые точки контроля включают плавность работы роликов и опрокидывателей, синхронизацию цепей, повышение температуры подшипников вентиляторов, отклик сервоприводов, зональное регулирование горячего воздуха и обратную связь по сигналам датчиков. На этом этапе выполните такие регулировки, как корректировка хода ленты/цепи, точная настройка натяжения цепи и калибровка открытия заслонок, чтобы устранить любые механические отклонения, оставшиеся от этапа монтажа. Со стороны электрического управления введите в эксплуатацию логику многоступенчатого регулирования температуры и проверьте такие функции, как автоматический нагрев, поддержание постоянной температуры и защита от перегрева.
VII. Пробная сушка с материалом, калибровка технологических параметров и окончательная приёмка
После успешного завершения испытаний без нагрузки переходите к пробному производству с использованием стандартных шпонов, обычно обрабатываемых на предприятии (например, шпонов из эвкалипта, гевеи или инженерной древесины). Технический персонал будет работать вместе с операторами предприятия над настройкой скорости сушки, температурных зон и расхода воздушного потока. Они будут контролировать влажность и плоскостность поверхности шпонов на выходе из машины, одновременно отслеживая такие показатели, как равномерность влажности, коробление и растрескивание, для непрерывной оптимизации кривой сушки.
На основе результатов пробной сушки выполните точную настройку подачи тепла, скорости воздушного потока и скорости конвейера, чтобы поддерживать влажность в пределах заданного технологического диапазона. Это обеспечивает сохранение шпона плоским с минимальной вариацией цвета, что соответствует требованиям последующих процессов горячего прессования и склеивания. Одновременно оцените энергопотребление — как в режиме холостого хода, так и в рабочем режиме — и убедитесь, что системы сжигания биомассы и удаления пыли работают стабильно и соответствуют нормам выбросов.
После того как все показатели производительности будут соответствовать договорным требованиям, составьте монтажные записи, отчёты о пусконаладке и техническую документацию (чертежи и т. д.). Проведите всестороннее обучение операторов объекта — охватывающее использование автоматизированных программ, корректировку параметров, регулярные осмотры, базовое устранение неисправностей и ключевые процедуры технического обслуживания — чтобы завершить приёмку проекта и официально передать оборудование в производство. VIII. Примечания по монтажу и пусконаладке
Для этой длиннолинейной производственной системы обеспечение надлежащей горизонтальности и прямолинейности является первоочередной задачей; не допускайте принудительного соединения несовмещённых станин машин.
Система горячего воздуха должна быть тщательно герметизирована; утечки воздуха не только увеличивают энергопотребление, но и приводят к неравномерной сушке.
Датчики влажности и температурные датчики являются прецизионными компонентами; соблюдайте осторожность, чтобы предотвратить повреждение от высоких температур при монтаже или сварке.
Регулярно осматривайте систему отопления на биомассе и пылеулавливающие воздуховоды, чтобы предотвращать засоры, вызванные накоплением пыли.
Не эксплуатируйте оборудование на полной нагрузке в течение длительного времени до завершения пусконаладки, так как это может усугубить скрытые проблемы сборки и привести к повреждению компонентов.
Полностью автоматические сушилки для шпона Shine Machinery предлагают комплексное обслуживание — от обследования площадки и технического проектирования до монтажа на месте, интеллектуальной пусконаладки и послепродажного обслуживания. Мы выполняем стандартизированный монтаж на месте для различных моделей, включая роликовые, лопастные, сетчато-ленточные и высокопроизводительные многоуровневые системы. Наше оборудование, разработанное для бесшовной интеграции как в отечественные, так и в международные линии производства фанеры, обеспечивает стабильность низкотемпературных процессов медленной сушки, тем самым снижая потребность в повторной обработке шпона.