 English
 Español
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Как увеличить скорость сушки в сушилках для шпона
Как увеличить скорость сушки в сушилках для шпона
В производстве фанеры сушка шпона является критически важным процессом, ограничивающим производительность всей производственной линии. Низкая скорость сушки не только создает узкие места — приводя к накоплению материала на этапе лущения и заторам на производственной линии — но и увеличивает энергопотребление на единицу шпона. Однако простое увеличение скорости легко может привести к таким проблемам, как коробление, растрескивание, неравномерное распределение влаги (когда поверхность сухая, а внутренняя часть остается влажной) и ухудшение качества склеивания. Чтобы безопасно и стабильно повышать скорость сушки, нельзя полагаться лишь на слепое повышение температуры или ускорение подачи шпона. Вместо этого требуется системный подход, охватывающий предварительную обработку сырья, оптимизацию систем горячего воздуха, зональные процессы сушки, улучшение герметизации и теплоизоляции оборудования, интеллектуальный мониторинг и управление, а также тщательное ежедневное обслуживание, — чтобы найти правильный баланс между эффективностью сушки и качеством готового шпона.
В своей основе сушка шпона включает два процесса: миграцию влаги из внутренней части шпона к его поверхности и удаление поверхностной влаги потоком горячего воздуха. Узким местом скорости сушки часто является не недостаток тепла, а образование насыщенного влажного пограничного слоя воздуха на поверхности шпона, который препятствует непрерывному испарению. Либо скорость внутренней диффузии влаги может не успевать за скоростью поверхностного испарения, что приводит к дефектам, связанным с напряжениями, — а именно к состоянию «сухо снаружи, влажно внутри». Любая стратегия повышения скорости сушки должна быть направлена на преодоление этих узких мест при согласовании с естественной кинетикой миграции влаги.
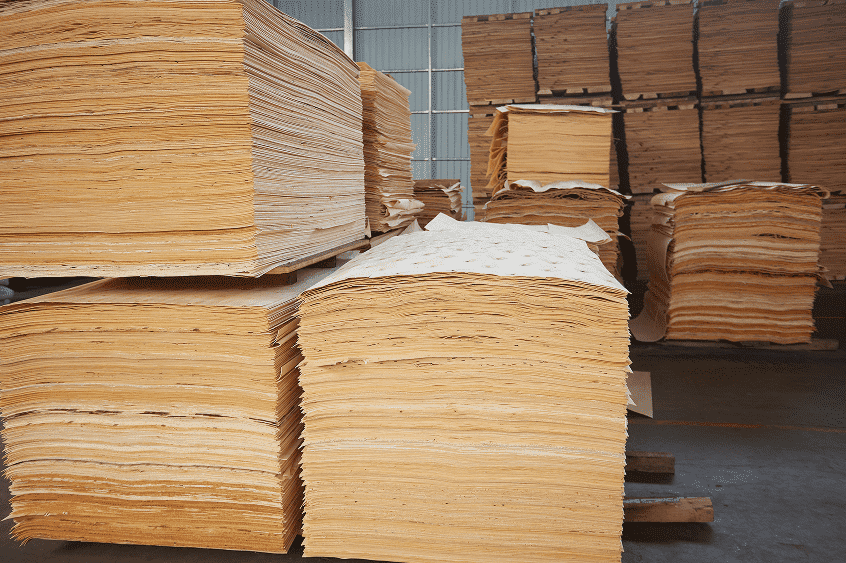
I. Приоритетная сортировка на входе и предварительная сушка для снижения нагрузки в источнике
Многие производители недооценивают этап загрузки, допуская совместную сушку шпона с различной влажностью, толщиной и породой древесины. В таких случаях сушилку приходится настраивать под требования наиболее трудносохнущего материала, что существенно снижает общую скорость обработки.
Шпон после лущения следует сортировать по начальной влажности, толщине и породе древесины, а затем подавать в сушилку однородными партиями. Шпон с высокой влажностью следует группировать отдельно; его нельзя обрабатывать вместе с тонким шпоном низкой влажности. Где позволяют условия, следует предусмотреть естественную фазу предварительной подсушки или простую зону предварительной подсушки. Это позволяет шпону отдать часть «свободной воды» до поступления в основную сушилку, тем самым снижая влажностную нагрузку. Это не только сокращает необходимое время сушки в основном агрегате, но и снижает риск растрескивания, вызванного быстрым, агрессивным испарением на начальных стадиях. Кроме того, следует минимизировать штабелирование лущеного шпона и предотвращать локальное скопление воды, чтобы избежать аномальных скачков влажности. При подаче шпона в сушилку необходимо обеспечить правильное выравнивание — минимизировать перекрытия или нахлест краев друг на друга — чтобы каждый лист был полностью открыт воздействию горячего воздуха, тем самым предотвращая возникновение «запертой влаги» (влажных пятен).
II. Оптимизация системы горячего воздуха: скоординированное регулирование температуры, скорости воздуха и зональной влажности
Температура, скорость воздуха и относительная влажность среды горячего воздуха — это три основных параметра, определяющих скорость сушки. Их необходимо регулировать в согласовании друг с другом; следует избегать простого повышения температуры изолированно.
1. Внедрение зональной многоступенчатой сушки вместо сушки при постоянной температуре
Для роликовых или сетчатых сушилок для шпона рекомендуется разделять процесс на отдельные зоны: зону предварительного нагрева/испарения, зону постоянной скорости сушки, зону падающей скорости сушки и зону кондиционирования/выравнивания влажности. Начальная стадия, характеризующаяся высокой температурой и высокой влажностью, способствует быстрому испарению «свободной воды» из шпона. Средняя стадия использует усиленный воздушный поток для быстрого удаления водяного пара. Заключительная стадия включает снижение температуры и регулировку влажности, чтобы внутренняя влага могла мигрировать к поверхности, предотвращая «закаливание поверхности» — явление, при котором поверхность высыхает и твердеет преждевременно, закупоривая поры. Подход с «единым универсальным» постоянным температурным режимом либо вынуждает снижать скорость производства, либо приводит к большому количеству дефектного, забракованного шпона.
2. Целесообразно увеличить скорость струйного воздуха, чтобы разрушить влажный пограничный слой воздуха
Увеличение скорости воздушных струй, направленных на поверхность шпона, часто более эффективно для ускорения процесса сушки, чем простое повышение температуры. Высокоскоростной воздушный поток напрямую воздействует на поверхность шпона, рассеивая плёнку насыщенного водяного пара и поддерживая высокую разность давлений испарения. Однако более высокая скорость не всегда лучше; чрезмерная скорость может привести к резкому скачку энергопотребления вентиляторов, а также к смещению или перекосу более тонких листов шпона. Оптимальную скорость воздуха следует определять исходя из толщины шпона. Кроме того, регулярно осматривайте воздушные сопла и удаляйте любые засорения древесной пылью, чтобы обеспечить равномерный воздушный поток по всей ширине сушилки, предотвращая неравномерную сушку — когда края остаются слишком влажными, а середина становится чрезмерно сухой.
3. Контролируйте относительную влажность внутри сушильной камеры для поддержания движущей силы испарения
При любой заданной температуре более низкая относительная влажность внутри сушильной камеры создаёт большую разность давлений испарения, что, в свою очередь, ускоряет процесс сушки. Крайне важно правильно регулировать поток отходящего воздуха, чтобы обеспечить своевременное удаление отходящего газа с высокой влажностью. Одновременно следует внедрять рекуперацию тепла — не стоит просто выпускать весь горячий воздух. Если удаление влаги недостаточно, влажность будет накапливаться внутри сушильной камеры; даже при высоких температурах процесс сушки остановится.
III. Модернизация источников тепла, теплоизоляции и герметизации для минимизации ненужных потерь тепла
Потери тепла — часто упускаемая из виду причина, по которой многие старые сушилки страдают от низкой скорости сушки и ограниченной производительности.
Сначала проверьте слой изоляции сушилки. Замените все изношенные или повреждённые изоляционные панели и убедитесь, что все швы, технологические люки и загрузочно-разгрузочные отверстия надёжно уплотнены прокладками для предотвращения потерь тепла или проникновения холодного воздуха. Инфильтрация холодного воздуха может вызывать локальные перепады температуры, создавая «мёртвые зоны», где сушка неэффективна. Улучшение герметичности агрегата часто приводит к значительному увеличению производительности даже при работе с теми же параметрами.
Во-вторых, оптимизируйте теплоснабжение. Такие системы, как биомассовые горелки, теплоутилизационные установки или каскадное использование отходящего тепла печей, могут обеспечить стабильный и постоянный источник тепла, предотвращая колебания температуры. Когда источник тепла нестабилен, операторы часто вынуждены применять консервативный подход, снижая скорость подачи, чтобы избежать проблем. Где это возможно, производственные линии можно модернизировать системами теплообмена, которые используют отходящее тепло для предварительного нагрева поступающего свежего воздуха, тем самым повышая тепловую эффективность и увеличивая сушильную способность без необходимости в дополнительном топливе.
IV. Согласование скорости транспортировки со структурой оборудования для стабильного и непрерывного потока материала
Скорость подачи сушилки должна быть согласована с зонами сушки, толщиной шпона и содержанием влаги. Для более толстого шпона или пород древесины высокой плотности (например, некоторых твёрдых лиственных пород) диффузия влаги происходит медленнее, что означает, что скорость конвейера нельзя увеличивать безосновательно. Напротив, для более тонкого шпона — например, изготовленного из эвкалипта или гевеи — скорость можно увеличивать при условии, что она остаётся в пределах безопасных рабочих параметров.
В многоуровневых роликовых сушилках крайне важно обеспечить синхронизацию роликов на каждом уровне и равномерное давление, чтобы предотвратить скольжение, смещение или накопление шпона. Автоматизированные системы загрузки с отрицательным давлением и механизмы, обеспечивающие плоскую подачу, помогают предотвратить сморщивание или наложение шпона, гарантируя, что каждый лист лежит ровно и равномерно подвергается воздействию тепла. Во многих случаях попытки увеличить скорость производства терпят неудачу не из-за недостатка тепла, а из-за нестабильного потока материала — частые заклинивания или наложение листов шпона вынуждают операторов снижать рабочую скорость. При выборе нового оборудования или модернизации существующих установок системы с трехмерным циркуляционным воздушным потоком, независимо зонированными вентиляторами и многоуровневым зональным контролем температуры имеют значительные преимущества перед старыми конструкциями с одноконтурными воздуховодами. Они обеспечивают более высокую скорость обработки при одновременном повышении равномерности влажности.
V. Внедрение интеллектуального обнаружения влажности для адаптивного управления скоростью
Традиционные методы, основанные на ручном отборе проб и опыте оператора для настройки параметров машины, редко позволяют обеспечить стабильную работу на максимальной безопасной скорости. Устанавливая встроенные датчики влажности для сбора данных в реальном времени на этапах подачи и выхода, система управления может автоматически регулировать скорость линии, температуру зон и настройки вытяжных вентиляторов. Это обеспечивает динамическую адаптацию: машина замедляется при более влажном шпоне и ускоряется при более сухом шпоне.
Интеграция визуальной системы сортировки по влажности на основе ИИ с интеллектуальной системой сушки минимизирует человеческие ошибки, максимизирует производительность сушилки и предотвращает распространённую практику работы оборудования на неоправданно низких скоростях «для надёжности». Это также смягчает такие проблемы, как потери энергии из-за пересушивания или производственные дефекты, вызванные недосушиванием (которое может негативно повлиять на последующее горячее прессование).
VI. Организация планового технического обслуживания для устранения скрытых причин снижения скорости
При длительной эксплуатации накопление древесной пыли становится незаметным убийцей эффективности сушки. Скопление пыли в форсунках, воздуховодах, теплообменниках и крыльчатках вентиляторов препятствует воздушному потоку, снижает эффективность теплообмена и уменьшает объём горячего воздуха, что приводит к постепенному падению скорости сушки. Многие заводы ошибочно объясняют это врождённой недостаточной мощностью оборудования.
Необходим структурированный план технического обслуживания: регулярно очищать воздуховоды, форсунки и теплообменники от древесной пыли; проверять ролики на износ, контролировать натяжение ремней и следить за проскальзыванием ремней вентиляторов; прочищать вытяжные каналы для предотвращения конденсации влаги и засоров. Хорошо обслуживаемая сушилка может быть более чем на 20% эффективнее идентичного агрегата, страдающего от сильного накопления пыли.
VII. «Красная линия» повышения скорости: защита стандартов качества
Существуют четкие, окончательные пределы того, насколько можно увеличить скорость сушки. Чрезмерно быстрый нагрев или высокая скорость машины могут препятствовать диффузии влаги внутри шпона наружу, вызывая преждевременное затвердевание поверхности. Это приводит к таким проблемам, как затвердевание поверхности, растрескивание, коробление и образование пузырей. Поскольку разные породы древесины имеют различные допуски — например, шпон эвкалипта (будь то тонкий лицевой шпон или толстый шпон для сердцевины) и шпон из твердых пород древесины требуют разных параметров обработки — подход «один размер подходит всем» не является подходящим. При попытке увеличить скорость производства применяйте стратегию постепенных проб и ошибок: держите партию шпона постоянной, осуществляйте небольшие постепенные увеличения скорости машины и непрерывно контролируйте влажность готовой продукции, а также частоту поверхностных дефектов. Этот процесс помогает определить оптимальный рабочий диапазон, балансирующий объем производства и выход продукции; избегайте резких изменений параметров за один раз.
Повышение скорости сушки в сушилке для шпона — это не просто вопрос «увеличения нагрева и ускорения подачи». Это требует комплексной, системной оптимизации, охватывающей сырьё, циркуляцию горячего воздуха, оборудование и управление процессом. За счёт внедрения предварительной сортировки и предварительной подсушки для снижения нагрузки, использования зональной подачи горячего воздуха для разрушения граничных слоёв влаги и применения интеллектуальных систем мониторинга и управления для стабилизации процесса — при поддержке надлежащей теплоизоляции, герметизации и регулярного технического обслуживания — производители могут устойчиво повышать производительность сушки. Такой подход позволяет увеличить пропускную способность без значительного роста доли дефектов, снижает энергопотребление на единицу шпона, согласуется с темпом производства на этапах лущения и горячего прессования и в конечном итоге повышает общую эффективность и рентабельность всей линии производства фанеры.


