English
 Español
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Как снизить затраты на рабочую силу в производстве шпона?
Практические стратегии оптимизации затрат на рабочую силу в производстве шпона
В условиях усиливающейся конкуренции в деревообрабатывающей промышленности, роста затрат на рабочую силу и постоянных проблем с наймом и удержанием персонала, контроль затрат на рабочую силу в производстве шпона — ключевом этапе верхнего уровня в производстве инженерной древесины — стал критическим прорывом для заводов, стремящихся сократить расходы, повысить эффективность и усилить конкурентоспособность на рынке. Производство шпона включает сложные многоэтапные процессы: подачу и выравнивание, сушку и передачу, сортировку и калибровку, переворачивание и ремонт, укладку и упаковку, а также уборку территории. Исторически этот процесс сильно зависел от ручного труда, что приводило к большому количеству рабочих мест, высокой физической нагрузке, нестабильной производительности труда и значительным потерям рабочей силы. Для производителей шпона ключевой задачей является научное сокращение штата и снижение непроизводительных затрат на рабочую силу без ущерба для качества продукции или нарушения производственных графиков. Опираясь на практический опыт работы на передовой, в этой статье описывается реализуемая и воспроизводимая стратегия экономии затрат на рабочую силу по четырем направлениям: модернизация оборудования, оптимизация процессов, управление ролями и расширение полномочий руководства.
I. Нацеленность на повторяющиеся задачи: замена базового ручного труда автоматизацией
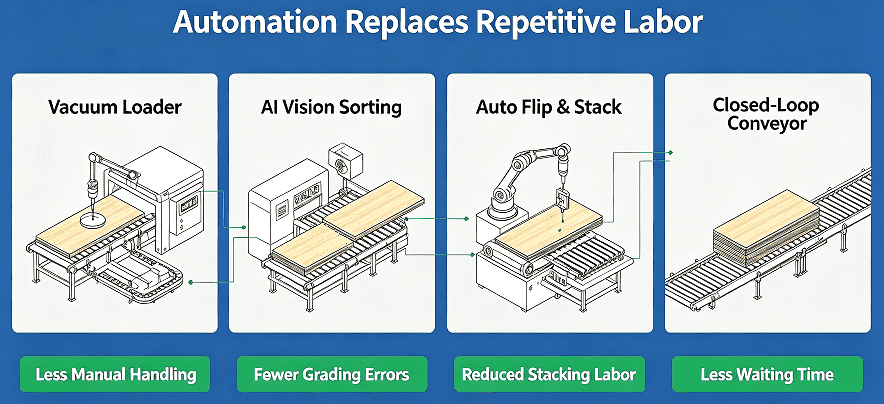
В производстве шпона более 60% труда линейного персонала расходуется на базовые повторяющиеся задачи, требующие минимальных технических навыков. Эти роли — характеризующиеся монотонной работой, высокими физическими нагрузками и высокой текучестью кадров — представляют собой основной источник потерь на трудовые затраты и предлагают самые быстрые возможности для снижения издержек. Стратегическое внедрение автоматизации для замены ручного труда не только значительно сокращает численность персонала, но и смягчает такие проблемы, как ошибки, повреждения и неэффективность, связанные с ручной обработкой, тем самым одновременно снижая затраты и повышая качество.
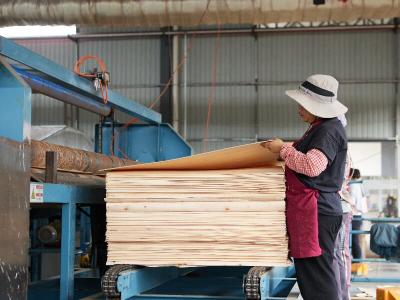
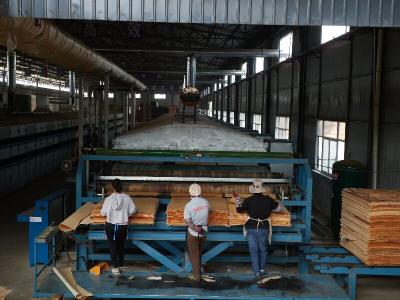
Что касается подачи, разгрузки и перемещения материалов, традиционные производственные модели полностью полагаются на ручной труд для загрузки, разгрузки и перемещения шпона между этапами обработки. Такой подход не только требует большой команды специальных обработчиков, но и приводит к таким проблемам, как повреждение панелей от ударов и смещение, что в конечном итоге увеличивает затраты, связанные с переделкой. Внедрение вакуумных автоматических податчиков шпона, полностью автоматизированного погрузочно-разгрузочного оборудования и замкнутых конвейерных линий позволяет обеспечить бесшовную автоматизацию всего процесса — от лущения и сушки до выгрузки. Это полностью исключает ручные операции, такие как подъем, укладка и транспортировка листов шпона. Одна производственная линия может напрямую сократить количество рабочих, необходимых для перемещения материалов, на две-четыре позиции, обеспечивая при этом аккуратное штабелирование, стабильную транспортировку и снижение отходов материалов.
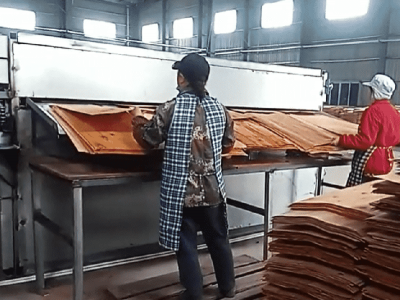
На этапе сортировки и калибровки традиционные ручные методы сильно зависят от опыта работников и требуют значительных трудовых затрат для выявления трещин, отверстий и перепадов толщины. Эти методы не только связаны с высокими расходами на рабочую силу, но и страдают от непостоянства стандартов сортировки, ошибок (неправильная классификация или пропущенные дефекты) и низкой эффективности. Оснащённая системой визуальной сортировки на основе ИИ, установка использует изображения высокой чёткости и интеллектуальные алгоритмы для быстрого и точного выявления дефектов и автоматического присвоения сортов. Один станок может заменить от трёх до шести сортировщиков, обеспечивая точность и стабильность, значительно превосходящие ручной труд, тем самым минимизируя дополнительные затраты на рабочую силу, связанные с пересортировкой и доработкой.
На заключительном этапе укладки и упаковки применение полностью автоматических переворачивателей шпона и интеллектуальных укладчиков заменяет операции ручного переворачивания, паллетирования и укладки. Эти системы подходят для шпона различных размеров — от крупных до мелких листов — и решают проблемы, связанные с ручным трудом, такие как низкая эффективность из-за длительного сгибания и неравномерной укладки, одновременно значительно сокращая потребность в персонале для последующих операций. Кроме того, встроенные системы автоматического сбора отходов собирают древесную стружку и обрезки, устраняя утомительную задачу ручной очистки и дополнительно снижая потребность во вспомогательном персонале.
II. Оптимизация производственных процессов и объединение дублирующих ролей для раскрытия производительности труда
Для небольших и средних заводов по производству шпона высокие инвестиционные затраты на комплексную автоматизацию делают полномасштабное внедрение затруднительным в краткосрочной перспективе. Поэтому оптимизация процессов и консолидация ролей, не требующие значительных капиталовложений, служат ключевыми стратегиями для быстрого снижения затрат на рабочую силу. На многих производственных линиях наблюдается чрезмерная детализация разделения ролей, дублирование обязанностей и неравномерная загрузка; недоиспользуемые роли приводят к нерациональному расходованию человеческих ресурсов. Оптимизируя процессы и перестраивая роли, заводы могут максимально повысить эффективность существующей рабочей силы.
Первый шаг — оптимизировать распределение ролей, внедрив модель, при которой «один человек выполняет несколько ролей», а «одна роль охватывает несколько навыков». Необходимо всесторонне декомпозировать задачи для каждой позиции на производственной линии и объединить разрозненные обязанности — такие как проверки, уборка на месте, транспортировка полуфабрикатов и базовая помощь с оборудованием, — чтобы выйти за рамки жёсткой модели «один человек на одну должность». Благодаря единому предварительному обучению работники на передовой смогут освоить несколько базовых навыков, что позволит устранить простои и потери рабочей силы и тем самым повысить общую операционную эффективность без увеличения численности персонала.
Во-вторых, оптимизировать планирование производства, чтобы исключить потери рабочего времени. Графики смен должны гибко корректироваться с учетом мощности роторной резки, продолжительности циклов сушки и объемов заказов, отказываясь от жестких фиксированных графиков в пользу динамического распределения рабочей силы, реагирующего на пики и спады производства; это позволяет отменять избыточные ночные смены и простаивающие должности в периоды низкой загрузки. Одновременно следует оптимизировать передачу процессов между этапами и выявлять узкие места производства. Необходимо proactively управлять техническим обслуживанием оборудования, пополнением запасов материалов и координацией процессов, чтобы предотвращать простои рабочих из-за остановок оборудования, нехватки материалов или несогласованности рабочих потоков, тем самым устраняя излишние затраты на оплату труда.
Кроме того, оптимизируйте рабочую силу в процессе ремонта у источника. Ремонт шпона — это трудоемкая задача, и значительная часть рабочей нагрузки связана с дефектами, вызванными некачественными предшествующими процессами лущения. Оптимизируя параметры резки, стандартизируя зажим бревен и проводя регулярное техническое обслуживание оборудования, компании могут сократить такие проблемы, как растрескивание шпона, неравномерная толщина и дефекты поверхности. Снижение доли несоответствующих стандартам листов уменьшает объем ремонтных работ у источника, что позволяет постепенно сокращать ремонтный персонал и добиваться экономии затрат и повышения эффективности.
III. Совершенствуйте управление на местах, чтобы устранить потери рабочей силы в деталях
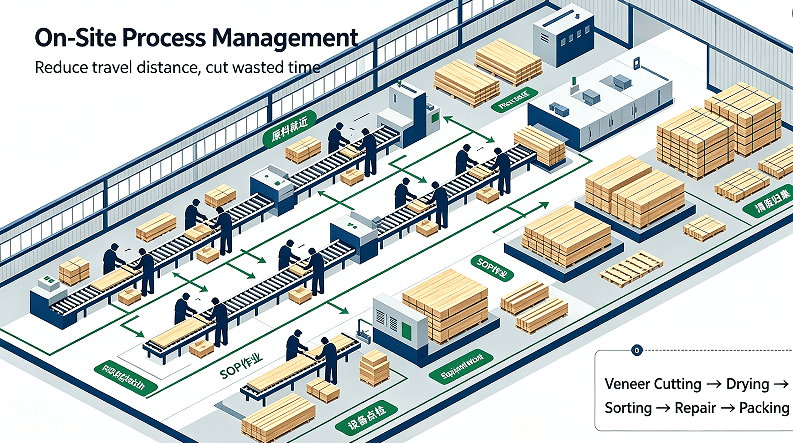
Для многих фабрик по производству шпона высокие затраты на рабочую силу обусловлены не чрезмерной численностью персонала, а слабым управлением на местах, которое допускает значительные «скрытые» потери рабочей силы. Такие проблемы, как лишние перемещения, нестандартные операции, повторяющаяся работа и чрезмерные затраты на обучение, накапливаются со временем, приводя к существенным потерям рабочей силы. Рационализированное управление на местах предлагает метод снижения затрат с нулевыми инвестициями и высокой отдачей.
Оптимизируйте расположение материалов на площадке, чтобы они находились рядом с местом их использования. Реорганизуйте схему размещения материалов вдоль производственной линии, располагая необработанные брёвна, шпон, ожидающий обработки, готовые доски и упаковочные материалы рядом с соответствующими рабочими местами. Это сводит к минимуму расстояние, которое рабочим приходится преодолевать для получения или размещения материалов, значительно сокращая непроизводительное время ходьбы и максимально увеличивая продолжительность фактической производительной работы. Одновременно установите стандартизированные протоколы укладки материалов, чтобы устранить необходимость в повторяющихся задачах — таких как поиск или перекладывание материалов, — вызванных неорганизованным расположением.
Внедрить стандартизированные операционные процедуры (СОП). Разработать единые, стандартизированные руководства для ключевых ручных операций — таких как укладка на поддоны, сортировка, ремонт и упаковка, — которые четко определяют рабочие процессы, требования к задачам и стандарты качества, тем самым устраняя произвольные методы работы. Стандартизация не только повышает операционную эффективность, но и сокращает время обучения новых сотрудников, а также снижает потери производительности и затраты на переделку, связанные с текучестью кадров. Кроме того, единые стандарты уменьшают количество человеческих ошибок, избегая дополнительных трудозатрат на вторичную сортировку или ремонт.
Усилить профилактическое обслуживание оборудования для обеспечения непрерывности производства. Разработать графики регулярного осмотра и обслуживания оборудования, проводить плановое техническое обслуживание критически важных машин, таких как токарные станки, сушилки и конвейерные системы. Заблаговременно выявлять потенциальные неисправности, чтобы минимизировать вероятность незапланированных простоев и перерывов, связанных с ремонтом. Стабильная работа оборудования обеспечивает постоянный производственный ритм, предотвращая частые остановки работы из-за неисправностей оборудования или необходимости повторных настроек, и полностью устраняя потери труда, обусловленные проблемами с оборудованием.
IV. Оптимизировать оценку эффективности для раскрытия ценности человеческого капитала
Контроль затрат на рабочую силу заключается не просто в сокращении штата или снижении заработной платы; основная цель — оптимизировать эффективность труда и обеспечить, чтобы каждая единица трудовых вложений приносила соразмерную ценность. Несовершенные механизмы оплаты и оценки могут снижать мотивацию работников и уменьшать эффективность; хотя затраты на рабочую силу могут казаться стабильными на поверхности, зачастую под ними скрываются значительные потери человеческих ресурсов. Совершенствование системы оценки эффективности эффективно стимулирует инициативу сотрудников, достигая многосторонних целей повышения качества, увеличения эффективности и снижения затрат.
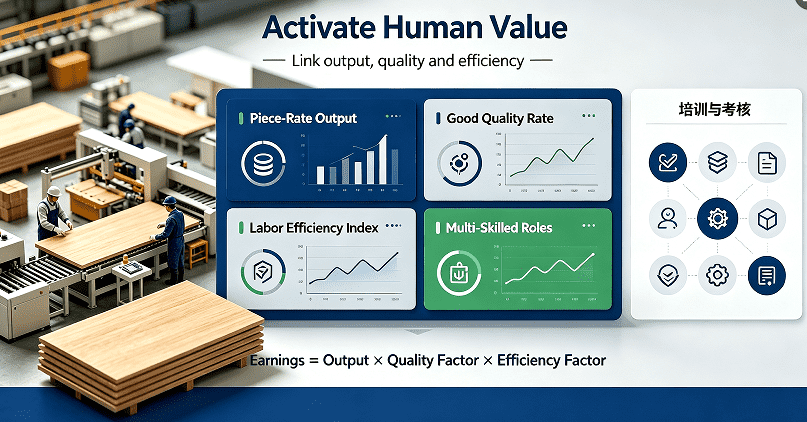
Откажитесь от простых моделей почасовой оплаты труда и внедрите комплексный механизм оценки, основанный на «сдельной работе, качестве и эффективности». Напрямую увяжите оплату труда рабочих с такими показателями, как выпуск шпона, коэффициент выхода годной продукции (качество), расход материалов и операционная эффективность, тем самым устраняя проблемы «безделья» и низкой производительности, часто связанные с системами почасовой оплаты. Одновременно следует создать схемы стимулирования — вознаграждение за эффективность, качество и экономию затрат, — чтобы побуждать рабочих активно повышать операционную эффективность, строго контролировать качество продукции и минимизировать отходы материалов. Это устраняет коренные причины затрат на рабочую силу, связанных с переделками и неэффективностью.
Для конкретных должностей следует создать систему оценки эффективности работы с регулярным анализом данных о производительности труда. Должности, характеризующиеся недостаточной загрузкой, низкой эффективностью или избыточностью, должны своевременно корректироваться или оптимизироваться. Напротив, сотрудникам, демонстрирующим высокую эффективность и универсальные навыки, следует предоставлять возможности для повышения в должности и увеличения заработной платы; это оптимизирует структуру рабочей силы, постепенно выводит низкоэффективный персонал и формирует компактную высокопроизводительную команду. Кроме того, следует проводить регулярное обучение навыкам для повышения общей операционной квалификации сотрудников, создавая универсальную рабочую силу, способную выполнять несколько ролей, и тем самым повышая общий уровень использования труда.
V. Сочетание краткосрочных и долгосрочных стратегий для устойчивого снижения затрат и повышения эффективности
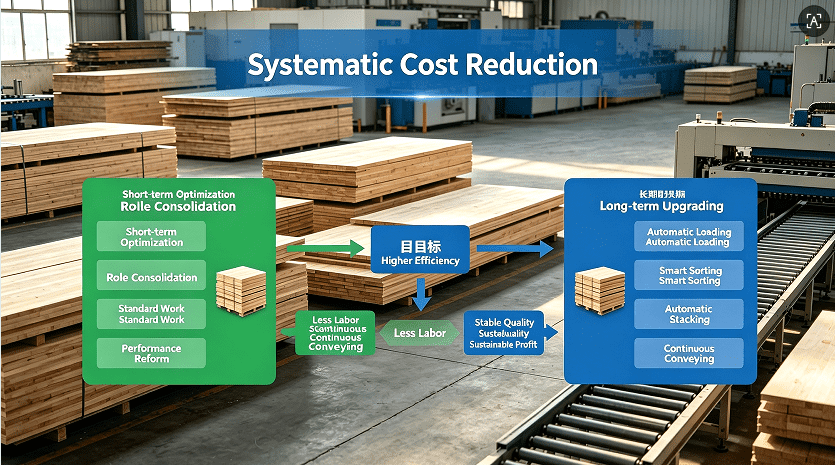
Оптимизация затрат на рабочую силу в производстве шпона — это системная и непрерывная работа; она не сводится лишь к модернизации оборудования или сокращению персонала, а требует сочетания краткосрочных и долгосрочных стратегий и многостороннего подхода. В краткосрочной перспективе можно использовать меры с нулевыми затратами и быстрым внедрением — такие как совмещение должностей, оптимизация процессов, стандартизация операций и реформа управления эффективностью, — чтобы активизировать имеющуюся рабочую силу и сократить потери от неэффективности. В среднесрочной и долгосрочной перспективе заводы могут постепенно переходить на автоматизированное оборудование в зависимости от производственных мощностей и объема заказов, заменяя повторяющиеся или физически тяжелые ручные операции, чтобы создать высокоэффективную модель производства, где автоматизация играет основную роль, а ручной труд — вспомогательную.
На фоне общеотраслевой тенденции к повышению эффективности операций управление затратами на рабочую силу перестало быть простым сокращением расходов; оно стало отражением производственных управленческих способностей и ключевой конкурентоспособности. Только постоянно оптимизируя производственные процессы, модернизируя оборудование, совершенствуя управление цехом и раскрывая ценность человеческого капитала, предприятия могут строго контролировать затраты на рабочую силу, одновременно обеспечивая качество продукции и повышая эффективность. Это позволяет производителям шпона добиваться устойчивого роста и долгосрочной прибыльности на высококонкурентном рынке.