 English
 Español
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Распространённые вопросы, которые следует учитывать при производстве строительной опалубки
Распространённые вопросы, которые следует учитывать при производстве строительной опалубки
Опалубка для строительства служит основной подложкой для формирования бетона. Качество опалубки напрямую определяет гладкость поверхности и точность размеров бетонных элементов, а также влияет на безопасность строительства, количество повторных использований опалубки и общую стоимость проекта. Многие опалубочные изделия на рынке страдают от таких проблем, как образование пузырей, расслоение, разбухание кромок при контакте с водой и деформация — проблемы, которые в значительной степени связаны с упущениями в производственном контроле. От выбора сырья, сушки шпона, склеивания и сборки, горячего прессования и ламинирования до обрезки кромок, герметизации и окончательной заводской проверки — на каждом этапе существуют потенциальные риски, которые легко упустить из виду. Ниже мы описываем распространённые производственные проблемы и ключевые точки контроля.
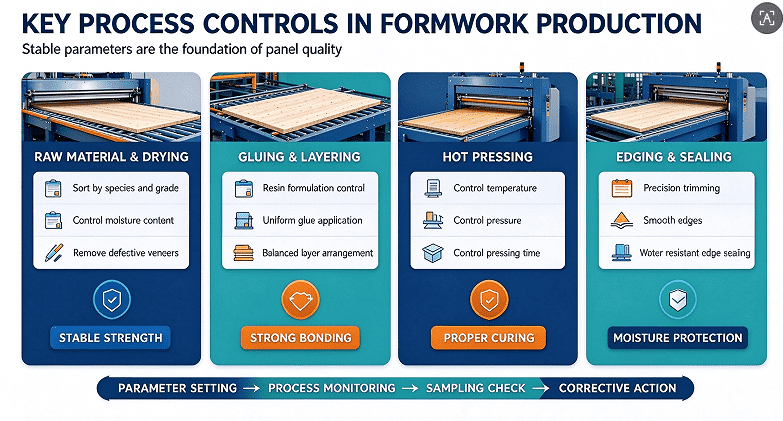
Шпон как сырьё составляет основу качества опалубки и является этапом, наиболее подверженным нестабильности. Чтобы снизить затраты, некоторые производители смешивают шпон разных пород древесины и сортов, что приводит к значительным колебаниям толщины, трещинам на обратной стороне и скоплениям сучков — всё это делает готовые панели крайне подверженными короблению и деформации. Контроль влажности шпона критически важен: если влажность слишком высока, внутренняя влага испаряется при горячем прессовании, создавая внутреннее давление, которое приводит к образованию пузырей и расслоению. И наоборот, если влажность слишком низка, шпон становится хрупким; это препятствует надлежащему проникновению клея при склеивании, снижает прочность соединения и вызывает расслоение панелей после снятия опалубки. В процессе производства необходимо сортировать шпон по породе древесины и сорту, использовать сушильное оборудование со стабильным контролем температуры для поддержания влажности в пределах установленного технического диапазона, а также отбраковывать шпон с сильными трещинами, гнилью или повреждениями насекомыми, чтобы не допустить попадания некачественных материалов на последующие этапы производства.
Процессы приготовления и нанесения клея определяют основную стойкость опалубки к кипячению и погружению в воду. Поскольку строительная опалубка часто подвергается воздействию бетонной суспензии и влаги, использование неправильного типа клея или неправильного соотношения смешивания напрямую приведёт к снижению кратности повторного использования. К типичным проблемам относятся: неправильное приготовление фенолформальдегидных клеев (например, произвольная корректировка пропорций отвердителей или наполнителей); неравномерное нанесение клея, приводящее к участкам с недостаточным или избыточным количеством клея; а также неспособность отрегулировать температуру клея или время гелеобразования в ответ на колебания температуры и влажности в цехе. Недостаточное нанесение клея приводит к слабому соединению, а избыточное накопление клея — к неполному отверждению; обе проблемы вызывают быстрое расслоение при воздействии воды. Кроме того, критически важна экологическая соответствие — клеи с чрезмерным содержанием свободного формальдегида не соответствуют стандартам оценки воздействия на окружающую среду и требованиям доступа на рынок. В процессе производства необходимо стандартизировать рецептуры клея, поддерживать постоянную норму нанесения, обеспечивать тщательное перемешивание и фильтрацию клея, а также проводить регулярные выборочные проверки прочности соединения и стойкости к кипячению.
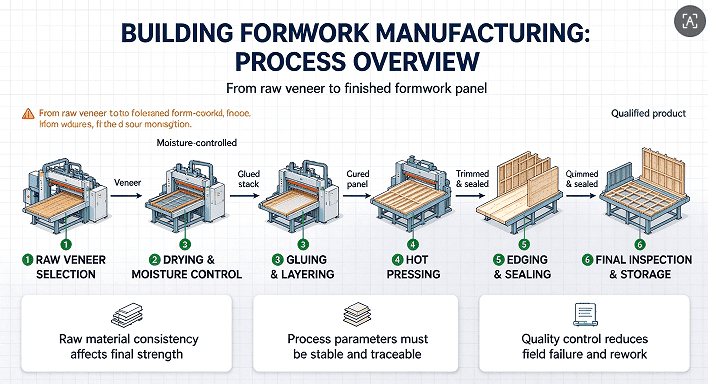
Процесс сборки и укладки является ключевым этапом для контроля деформации панелей и допусков по толщине. Многие производители выполняют сборку хаотично — используя шпон с несовпадающим направлением волокон или несбалансированное симметричное наслоение, — что создает неравномерное внутреннее напряжение. Это приводит к тому, что готовые панели коробятся или скручиваются при воздействии колебаний температуры и влажности. Другие распространенные проблемы включают перекрытие шпона, чрезмерные зазоры или смешивание шпона различной длины, что приводит к неровным поверхностям и локальным отклонениям по толщине; такие дефекты вызывают большие зазоры при монтаже на месте и потенциальную утечку бетонной смеси. При сборке необходимо соблюдать принцип симметрии: соседние листы шпона должны иметь перпендикулярное направление волокон, а шпон различной толщины следует комбинировать логично. Обязательны правильное выравнивание и контроль зазоров, а также предварительное прессование пакета панелей для удаления захваченного воздуха, что предотвращает скольжение или смещение во время горячего прессования.
Колебания параметров горячего прессования являются основной причиной образования пузырей, расслоения и поверхностных дефектов. Температура, давление и время выдержки (время удержания) должны быть точно сбалансированы. Если температура слишком низкая или время выдержки недостаточно, клей не отвердеет полностью, что приведет к плохой водостойкости. И наоборот, если температура слишком высокая или скорость нагрева слишком быстрая, поверхностный клей может отвердеть преждевременно, задерживая внутреннюю влагу и летучие вещества; это создает внутреннее давление, которое приводит к образованию пузырей, а также к растрескиванию или охрупчиванию облицовочной бумаги. Недостаточное давление не позволяет клею адекватно проникнуть в шпон, что приводит к слабому соединению, тогда как чрезмерное давление может раздавить шпон, вызвав утонение поверхности, обнажение нижележащих слоев и снижение общей прочности. Для панелей с пленочным покрытием также необходимо уделять пристальное внимание нанесению облицовочной бумаги; нестабильное давление может привести к образованию складок или отслоению пленки на отдельных участках. В производственном цехе прессы горячего прессования должны регулярно калиброваться. Технологические параметры — такие как кривые температуры и давления — должны настраиваться в зависимости от конкретной толщины панелей и типа используемого клея. Параметры должны оставаться неизменными для всех панелей в пределах одной партии; произвольная корректировка на основе личного опыта строго запрещена.
Обрезка кромок и герметизация кромок — это критически важные этапы, которые часто упускаются из виду, однако они существенно влияют на срок службы панелей. Если режущие инструменты, используемые для обрезки больших панелей после горячего прессования, затуплены или неправильно positioned, на кромках могут появиться заусенцы или сколы. Это обнажает древесные волокна, которые затем могут впитывать влагу на строительных площадках, что приводит к быстрому набуханию, расслоению и гниению, распространяющемуся внутрь от кромок. Распространённая в отрасли недобросовестная практика заключается в экономии на процессе герметизации кромок — например, отсутствие герметизации кромок, нанесение недостаточной толщины герметика или использование герметиков с низкой водостойкостью. Это позволяет дождевой воде или цементному раствору проникать в сердцевину панели, делая опалубку непригодной для использования после всего лишь одного-двух применений. Правильный производственный процесс обеспечивает чистые, точные резы и гладкие, отшлифованные кромки. Он требует использования водостойкого фенольного герметика для кромок, наносимого как минимум в два равномерных слоя для обеспечения полной герметизации кромок, тем самым блокируя любые пути проникновения влаги.
Контроль качества поверхности плёночного покрытия напрямую влияет на лёгкость распалубки (снятия опалубки) и окончательный внешний вид бетона. Опалубка с плёночным покрытием должна иметь гладкую, износостойкую поверхность, обеспечивающую лёгкое отделение от бетона. К типичным дефектам относятся плохая адгезия покровной бумаги, из-за чего она прилипает к бетону при распалубке, а также точечные поры на поверхности, царапины, складки или неравномерная толщина плёнки (что может приводить к локальной полупрозрачности). Эти проблемы часто возникают из-за некачественной покровной бумаги, неравномерного давления при горячем прессовании, неровной поверхности основания или оседания пыли из цеха на панели. В процессе производства необходимо поддерживать чистоту поверхностей панелей, выбирать подходящую фенольную покровную бумагу и строго контролировать температуру и давление в процессе горячего прессования. Каждая готовая панель должна проходить визуальный контроль для выявления и отбраковки единиц с царапинами, пузырями или дефектами, которые могли бы затруднить процесс распалубки.
Наконец, нельзя пренебрегать отверждением, хранением и предотгрузочной инспекцией готовых панелей. Панели, только что вышедшие из горячего пресса, всё ещё содержат внутренние напряжения; если их сразу упаковать и отгрузить, они впоследствии будут крайне склонны к деформации. Готовые панели необходимо надёжно укладывать в штабели в хорошо вентилируемой затенённой зоне отверждения, позволяя их влажности постепенно стабилизироваться. Хранение опалубки во влажной среде или воздействие на неё прямого солнечного света может привести к старению поверхности, растрескиванию защитной плёнки и деформации из-за влагопоглощения. Кроме того, на многих заводах отсутствуют стандартизированные процедуры отбора проб: полагаются исключительно на визуальный осмотр, а не на испытания допуска по толщине, прочности при статическом изгибе, прочности склеивания или стойкости к кипячению. В результате на строительные площадки попадает несоответствующая продукция, что приводит к жалобам клиентов. Необходимо внедрить систему выборочного контроля по партиям — когда образцы из каждой партии подвергаются испытаниям — для контроля допусков по длине, ширине и толщине, а также точности диагоналей. Каждая партия должна быть чётко маркирована с указанием её спецификаций для обеспечения полной прослеживаемости.
Кроме того, охрана труда и соблюдение экологических норм являются обязательными требованиями в производственном процессе. Такие операции, как сушка шпона, горячее прессование и приготовление клея, сопровождаются образованием пыли и органических выхлопных газов; поэтому системы пылеудаления и очистки выхлопных газов должны работать надёжно, чтобы соответствовать стандартам оценки воздействия на окружающую среду. Недостаточное ограждение оборудования, такого как горячие прессы и панельные пилы, создаёт высокий риск несчастных случаев на производстве. Более того, клеи и отвердители являются химическими веществами, которые представляют опасность для безопасности при неправильном хранении или транспортировке.
В целом, производство строительной опалубки представляет собой высокоинтегрированную систему. Проблемы качества редко возникают из-за отдельного процесса; скорее, они являются совокупным результатом факторов, связанных с сырьём, оборудованием, технологиями производства и управлением. Чтобы обеспечить стабильное качество продукции и увеличить количество повторных использований опалубки, производители должны сместить акцент с реактивного контроля (отбраковки дефектных плит после производства) на проактивное управление. Устанавливая стандартизированные процессы на каждом этапе — от выбора сырья, сушки, приготовления клея и горячего прессования до кромкозапечатывания и финального контроля при хранении — и поддерживая стабильные параметры при минимизации произвольного ручного вмешательства, производители могут стабильно выпускать высококачественную строительную опалубку с гладкой поверхностью, прочным склеиванием и отличной водостойкостью и долговечностью.


