English
 Español
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Интеграция использования отходящего тепла: достижение точного соответствия между отходящим теплом печи и сушкой шпона
Интеграция использования отходящего тепла: достижение точного соответствия между отходящим теплом печи и сушкой шпона
В условиях двойного давления — целей «двойного углерода» и роста стоимости энергии — отходящее тепло промышленных печей больше не является просто «дымовым газом», предназначенным для выброса; оно превратилось в переоценённый энергетический актив. В то же время сушка шпона — чрезвычайно энергоёмкий этап производства фанеры — остро нуждается в более экономичном, чистом и стабильном источнике тепла. Когда «отходящее тепло» печной промышленности встречается с «потребностью в тепле» деревообрабатывающей отрасли, энергетическая синергия, основанная на «каскадном использовании и точном согласовании», стремительно обретает форму. Как специализированный производитель, глубоко вовлечённый в производство оборудования для сушки шпона, мы сосредоточены на ключевой инженерной задаче: как наиболее точно преобразовать каждую единицу отходящего тепла, выбрасываемого печью, в единицу полезной тепловой энергии для линии сушки шпона. В данной статье рассматриваются стратегии согласования отходящего тепла печей с процессами сушки шпона в контексте комплексных проектов энергоиспользования в различных печных отраслях промышленности.
I. Тепло отходящих газов печей: «отброшенный второй энергоисточник»
В таких отраслях, как производство кирпича и черепицы, керамики, стекла и извести, общий ключевой процесс — «сжигание топлива с последующим высокотемпературным обжигом», при котором в ходе работы непрерывно выделяются большие объемы горячего дымового газа. Отраслевые данные показывают, что потери тепла, уносимые отходящими газами туннельных печей обжига, составляют примерно от 20% до 40% от общего подводимого тепла. Температура отходящих газов отечественных туннельных печей обычно находится в диапазоне от 200°C до 300°C, а в некоторых случаях превышает 400°C. Выброс этого тепла напрямую в атмосферу означает непрерывную потерю; напротив, его эффективный возврат и использование открывают для предприятий, эксплуатирующих печи, стабильный и не требующий затрат «второй энергоисточник».
Однако отработанное тепло имеет свои отличительные особенности. Во-первых, оно различается по «качеству» (температурному уровню), что требует согласования с конкретными потребностями в тепле на основе температурных ступеней. Во-вторых, хотя тепловой поток непрерывен, он колеблется синхронно с производственными циклами, что necessitates буферизацию и регулирование. В-третьих, дымовой газ содержит пыль и коррозионные компоненты, что делает его непригодным для прямого введения в процесс сушки. Поэтому основная задача использования отработанного тепла заключается не просто в том, «сколько тепла утилизируется», а в том, чтобы «подавать тепло на каждом температурном уровне на конкретную станцию, которая нуждается в нем больше всего» — в этом суть «согласованного по температуре каскадного использования». Промышленная практика обычно классифицирует отработанное тепло на три класса — высокий, средний и низкий — и сопоставляет их с конкретными применениями, такими как выработка электроэнергии, технологический нагрев и теплообмен для отопления помещений. *Руководящие принципы каскадного комплексного использования промышленного отработанного тепла* также рекомендуют отдавать приоритет горячему воздуху средних и высоких температур (выше 250°C) для предварительного нагрева воздуха для горения и котлов-утилизаторов, в то время как горячий воздух ниже 250°C использовать для низкотемпературных процессов, таких как сушка.
II. Сушка шпона: процесс, требующий особых термических условий
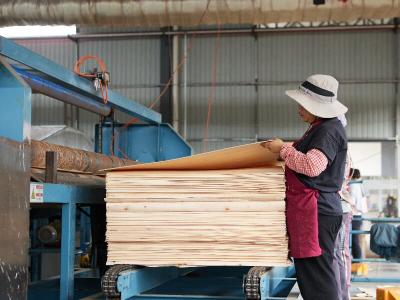
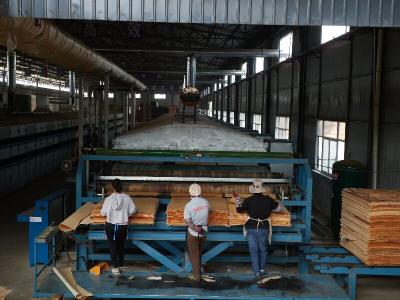
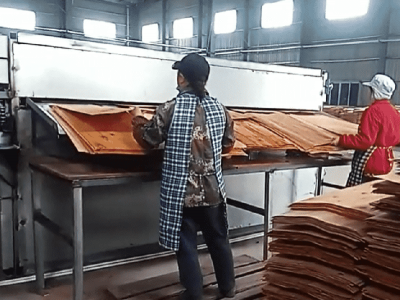
Шпон служит основным строительным элементом фанеры. Свежелущёный шпон обычно имеет влажность 40–60% (а для некоторых пород даже выше); его необходимо высушить до уровня 6–12%, чтобы соответствовать стандартам качества для склеивания и сборки. Основные сушилки для шпона (такие как роликовые и сетчато-ленточные) обычно работают при температуре от 160°C до 180°C. Они имеют выраженные температурные зоны — предварительного нагрева, сушки, выравнивания и охлаждения — расположенные по направлению транспортировки. Точный контроль влажности достигается регулированием этих зон наряду со скоростью воздушного потока и отводом влаги.
Вопреки интуиции, сушка шпона предъявляет высокие требования к источнику тепла. Шпон тонок, а его волокна чувствительны к нагреву; чрезмерная температура вызывает растрескивание, коробление и изменение цвета, тогда как недостаточное тепло приводит к неполной сушке и ухудшению качества склеивания. Горячий воздух должен быть чистым; пыль и коррозионные компоненты в дымовых газах могут вызвать загрязнение поверхности и дефекты качества при контакте. Кроме того, процесс требует источника тепла, который является стабильным, регулируемым и способным поддерживать отдельные температурные зоны, а не полагаться на однородный, неизменный источник тепла. Короче говоря, сушка шпона требует не просто «более высокого тепла», а скорее «точного подвода тепла, адаптированного к конкретным температурным требованиям».
III. Точное согласование: трёхуровневая интеграция отходящего тепла печи и сушки шпона
В наших комплексных проектах по утилизации энергии для различных печных производств мы применяем стратегию сортировки отходящего тепла печей по уровню качества, а затем сопоставления каждого уровня с соответствующей температурной зоной сушилки для шпона, создавая «трёхступенчатую» систему точного согласования.
Высокотемпературная ступень (обычно выше 450 °C): Отходящее тепло обрабатывается с помощью котлов-утилизаторов или теплообменников на термальном масле для получения пара и высокотемпературного горячего воздуха. Эта энергия удовлетворяет потребности в высококачественной тепловой нагрузке зоны первичной сушки, тем самым компенсируя энергопотребление существующих газовых или паровых котлов. Среднетемпературная ступень (250–450 °C): Посредством теплообмена «газ-газ» производится чистый горячий воздух при 160–180 °C, который служит непосредственно основным источником тепла для зоны сушки. Это основная ступень интеграции отходящего тепла печей с сушкой шпона и представляет собой диапазон с наибольшей ценностью для рекуперации отходящего тепла.
Низкотемпературная стадия (ниже 250°C): используется для мягкого нагрева в зонах предварительного нагрева и выравнивания, а также для вспомогательных нужд отопления, таких как обогрев производственных помещений и предварительный нагрев подпиточной воды, что позволяет использовать низкопотенциальное тепло на месте.
Три температурных стадии, три уровня теплообмена и три температурные зоны: высокая температура для высоконагруженных потребностей, средняя температура для основного источника тепла и низкая температура для вспомогательного нагрева. Кроме того, отработанный воздух из сушилки может быть рекуперирован и повторно использован для предварительного нагрева воздуха горения и подпиточной воды, создавая замкнутый цикл «печь-сушилка-рекуперация тепла». Это позволяет отработанному теплу циркулировать в системе многократно, дополнительно минимизируя потребление первичной энергии.
IV. От «функциональности» к «высокой производительности»: инженерные возможности производителей сушилок
Архитектура каскадного использования отходящего тепла не сложна; настоящая проблема заключается в эффективной реализации. Как производитель сушилок для шпона, мы предлагаем не просто отдельное оборудование, а комплексное системное решение, объединяющее источники тепла, оборудование и технологические процессы. Суть заключается в четырёх типах согласования:
Согласование температурных зон с источниками тепла. Мы разрабатываем структуру температурных зон сушилки и схему распределения горячего воздуха с учётом фактического температурного профиля печи и объёма дымовых газов. Это обеспечивает точное соответствие тепловой нагрузки каждой зоны соответствующему классу отходящего тепла, избегая потерь эффективности из-за несоответствия мощностей (например, использования избыточной мощности для малой нагрузки или недостаточной мощности для большой нагрузки).
Соответствие требованиям чистоты. Отработанное тепло не означает «грязное» тепло. Теплообменники выбираются из коррозионностойких материалов, подходящих для состава дымовых газов, и оснащаются системами удаления пыли и контроля точки росы. Это гарантирует, что горячий воздух, поступающий в сушилку, чистый и сухой, и абсолютно исключает прямой контакт дымовых газов со шпоном.
Согласование систем управления. Замкнутая система управления создается с использованием клапанов смешивания холодного воздуха, вентиляторов с регулируемой частотой вращения и онлайн-мониторинга влажности. Система автоматически регулирует температуру и объем воздуха в ответ на колебания подачи тепла от печи и обратно пропорционально корректирует нагрузки отбора тепла при изменении требований сушки, тем самым достигая динамического баланса. Согласование колебаний. За счет конфигурации буферов тепловой аккумуляции и многоисточниковых взаимодополняющих систем линия сушки сохраняет стабильную работу во время технического обслуживания печи, наращивания производства или переналадки продукции, обеспечивая непрерывность производственных графиков независимо от колебаний источника тепла.
V. Преимущества и перспективы
С точки зрения прямых выгод, замена первичных источников энергии, таких как природный газ или пар, на отработанное тепло от печей значительно снижает затраты на топливо для сушки шпона. Улавливание 20–40% тепловых потерь при обжиге, которые в противном случае были бы выброшены [1], приводит к снижению удельного энергопотребления и выбросов углерода при той же производственной мощности. Что касается перспектив отрасли, межотраслевое взаимодействие между промышленностью печей (энергоснабжение) и деревообрабатывающей промышленностью (энергопотребление) способствует формированию парковой модели каскадного использования энергии. Это включает интеграцию отработанного тепла от нескольких печей, централизованный теплообмен и единое диспетчерское управление, что позволяет сушке шпона, кондиционированию плит и отоплению помещений получать тепло по мере необходимости. Это представляет собой не только взаимовыгодное решение для обеих отраслей, но и важный компонент регионального «зеленого» производства и развития «нулевых промышленных парков».
Проект по диверсифицированному использованию энергии печей, по своей сути, является инженерной инициативой по «переоценке ценности отработанного тепла». Каждая единица отработанного тепла от печи заслуживает того, чтобы быть сопоставленной с оптимальной температурной зоной на линии сушки шпона, в то время как каждая единица тепла, потребляемая при сушке шпона, в идеале должна поступать из чистого, экономически эффективного и стабильного источника отработанного тепла. Как производитель сушилок для шпона, мы стремимся использовать наши комплексные возможности, охватывающие согласование источников тепла, настройку оборудования и системную интеграцию, чтобы сотрудничать с партнерами в печной и деревообрабатывающей отраслях для превращения использования отработанного тепла в практичный, детализированный и долгосрочный успех.