English
 Español
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Выбор подходящего номинального давления в промышленности по производству деревянного шпона
Выбор номинального давления: основополагающий стратегический выбор для формирования ключевой конкурентоспособности в плитной промышленности
По мере обострения конкуренции на рынке древесных плит фанерный сектор давно вышел за рамки этапа, когда успех определялся исключительно производственной мощностью или количеством станков. Хотя многие заводы сосредотачивают техническую модернизацию на автоматизации или снижении энергопотребления при сушке шпона, они часто упускают из виду критически важный фактор: выбор номинального давления пресса. Это не просто техническая характеристика; это стратегическое решение, которое напрямую влияет на стабильность качества продукции, производственные затраты и рыночную переговорную силу. Выбор правильной системы давления обеспечивает соответствие возможностей оборудования позиционированию продукта — что принципиально повышает качество склеивания и точность размеров, раскрывает весь потенциал прибыли производственной линии и позволяет стабильно выпускать высококачественную продукцию в больших масштабах.
В зависимости от давления, приходящегося на единицу площади, горячие прессы подразделяются на системы низкогодавления, среднего давления и высокого давления — каждая из которых имеет различные технологические применения и четко определенные области продукции. Системы низкого давления (≤1,5 МПа) обладают ограниченным усилием прессования; они в основном используются для предварительного прессования и формообразования шпона и подходят только для низкоклассной продукции, такой как панели упаковочного класса, а не для окончательного формования готовой фанеры. Диапазон среднего давления (1,5–5 МПа) — в частности, 1,8–2,5 МПа — является «золотой серединой» для фанеры мебельного и строительного класса, представляя отраслевой стандарт для крупносерийного производства. Системы высокого давления (≥5–7 МПа) — это специализированное оборудование, предназначенное для высококлассной продукции, такой как клееный брус из шпона (LVL) и высокоплотные инженерные ламинаты; они не подходят для производства обычной фанеры.
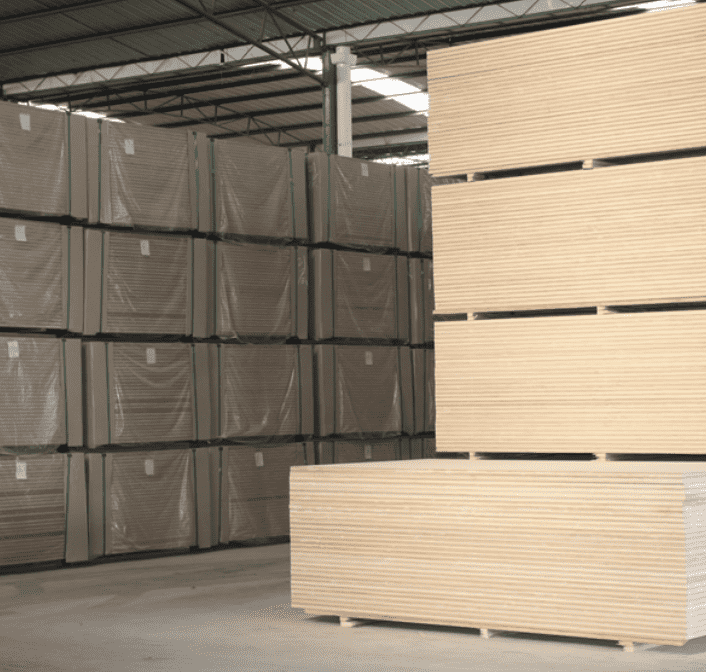
Параметры давления напрямую определяют качество склеивания при сборке панелей и структурную целостность древесного сердечника. Недостаточное давление не позволяет обеспечить плотный контакт между слоями шпона, что приводит к прерывистым клеевым швам и несоответствующей требованиям адгезии между слоями. Это часто вызывает такие дефекты, как вспучивание или расслоение, из-за чего панели не могут соответствовать стандартам качества для конструкционного или мебельного применения. Напротив, средний диапазон давления 1,8–2,5 МПа обеспечивает оптимальное усилие, чтобы клей распределялся и проникал равномерно, а древесные волокна эффективно сцеплялись. Такой подход позволяет избежать дефектов, связанных с низким давлением, — таких как слабое склеивание или пустоты в клеевом слое, — а также предотвращает чрезмерное давление, которое вызвало бы выдавливание клея и последующие разрывы в клеевых швах. Он обеспечивает превосходную адаптируемость к различным породам древесины: высокоплотные лиственные породы, такие как берёза или бук, требуют примерно 2,5 МПа, чтобы преодолеть собственное сопротивление материала, тогда как более мягкие породы, такие как тополь, можно эффективно склеивать при 1,0–1,8 МПа — в диапазоне, который также предотвращает раздавливание или повреждение древесных клеток.
Давление прессования также определяет размерную стабильность панелей. Формование при низком давлении часто приводит к высокому внутреннему упругому напряжению, что ведёт к допускам по толщине ±0,3–0,5 мм. Такая плохая размерная согласованность создаёт значительные проблемы для последующих процессов, таких как шлифование и кромкооблицовка, что в конечном итоге снижает выход высококачественной готовой продукции. Напротив, процесс при среднем давлении позволяет точно контролировать степень сжатия, эффективно противодействуя естественной склонности древесины к обратному пружинению. Это удерживает допуски по толщине в узком диапазоне ±0,1–0,2 мм, обеспечивает плоскую поверхность и сводит к минимуму колебания от партии к партии, что делает его идеальным для автоматизированных производственных линий и обеспечивает плавную, непрерывную работу последующего оборудования, такого как шлифовальные станки и штабелеукладчики. Хотя процессы при высоком давлении могут производить специализированные панели высокой прочности и высокой плотности, их применение к стандартной фанере разрушило бы клеточную структуру древесины, повысило бы хрупкость и потенциально даже вызвало бы карбонизацию поверхности, делая материал непригодным для использования.
Различные режимы давления также приводят к значительным колебаниям производительности, энергопотребления и затрат на эксплуатацию и техническое обслуживание. Процессы низкого давления обычно требуют холодного пресса для предварительного отверждения; хотя это снижает нагрузку на горячий пресс, это удлиняет общий производственный цикл и ограничивает эффективность крупносерийного производства. Оптимизированные горячие прессы среднего давления, отличающиеся быстрым смыканием и многоступенчатым профилированием давления, могут обеспечивать скорость отверждения 20–40 секунд на миллиметр толщины панели. Это обеспечивает стабильный производственный ритм, что делает их оптимальными для стандартизированных крупносерийных заказов. Однако прессы высокого давления требуют мощных гидравлических систем и усиленных станин, что приводит к значительным капитальным затратам и расходам на техническое обслуживание. Кроме того, они связаны с высоким энергопотреблением на единицу готовой продукции, что делает их экономически неэффективными для производства стандартной фанеры. Основная логика выбора пресса должна соответствовать конкретному продуктовому сегменту компании. Для производителей строительной опалубки или корпусных и мебельных панелей пресс среднего давления (1,8–2,5 МПа) является стандартным выбором, обеспечивающим структурную целостность плит. Оборудование низкого давления обычно подходит для вспомогательного предварительного прессования или производства панелей низкого класса для упаковки и не подходит для изготовления конструкционных готовых плит. Оборудование высокого давления, в свою очередь, обслуживает нишевый рынок, а именно специализированные продукты с высокой добавленной стоимостью, такие как LVL (клееный брус из шпона), и идеально подходит для компаний, реализующих стратегию высокого класса и дифференциации.
Производительность пресса зависит от синергии его вспомогательного оборудования. Высокоточный холодный пресс, расположенный выше по технологической цепочке, может предварительно формовать шпон, сводя к минимуму смещение во время горячего прессования и обеспечивая более равномерное распределение давления по всей сборке плиты. Интеграция пресса с автоматизированными системами загрузки и разгрузки создает бесшовную производственную линию, устраняя узкие места процесса, максимизируя выпуск продукции и повышая рентабельность инвестиций в оборудование.
Короче говоря, выбор номинального давления пресса — это основополагающее решение, определяющее конкурентоспособность производителя панелей на рынке. Системы низкого давления обслуживают вспомогательные процессы и продукцию низкого ценового сегмента, тогда как системы высокого давления ориентированы на специализированные нишевые панели. Система среднего давления (1,8–2,5 МПа) обеспечивает оптимальный баланс качества, эффективности и стоимости, что делает её предпочтительным решением для массового производства фанеры. Производителям следует выбирать конфигурацию с учётом своих целевых рынков, видов сырья и целей по производственной мощности. Применяя научно обоснованную конфигурацию обработки давлением, компании могут последовательно усиливать свои преимущества в качестве и затратах, тем самым создавая конкурентный барьер на рынке с ожесточённой конкуренцией.